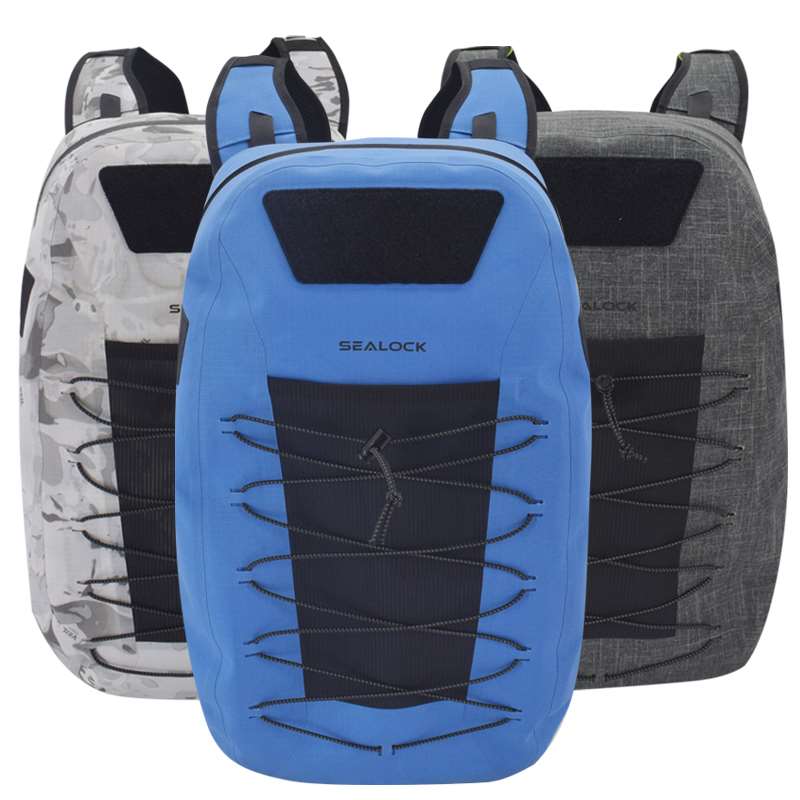
Sealock er en spesialtilpasset sykkel- og motorsykkelveskeprodusent og OEM-leverandør. En bag for et kjøretøy er egentlig to produkter innebygd i ett:en forseglet beholder, og et monteringssystem som må overleve vedvarende vibrasjoner. De produseres annerledes, de feiler annerledes, og på denne kategorien er festet den hardere halvdelen. Denne veiledningen dekker hvordan monteringssystemet faktisk er bygget inn i et sveiset skall, komponentene som er spesifikke for denne kategorien, og hvorfor produksjonsrekkefølgen bestemmes av monteringen i stedet for posen.
Hvorfor fjellet leder bygget
På de fleste vanntette produkter er den forseglede kroppen designet først og bæresystemet er lagt til. På en kjøretøybag reverserer rekkefølgen, fordihvert monteringspunkt er en penetrasjon av barrieren og dens posisjon er fastsatt av sykkelen, ikke av designeren.Stoppposisjoner bestemmes av styrediameter, topprørform, setepinnelengde eller geometrien til et stolpesete - og disse posisjonene dikterer deretter sveisekartet, som dikterer dysen.
Så den første avgjørelsen i utviklingen er ikke posen. Det er der stroppene går, og alt nedstrøms følger av den. Det er dyrt å flytte en stroppport etter at verktøyet eksisterer; å bestemme det først koster ingenting.
Stroppene går på først, mens panelet er flatt - alt annet er bygget rundt dem.
Sveisede stroppporter
En stropp må nå sykkelen fra innsiden eller gjennom et forseglet skall, og det er to måter å gjøre det på. Å vikle stroppen rundt utsiden av bagkroppen er enklere og fungerer dårlig: stroppen glir, vesken roterer på stengene, og lasten konsentreres uansett hvor båndet griper.
Jo bedre konstruksjon er ensveiset port— en forsterket åpning sveiset inn i skallet som stroppen passerer gjennom, slik at lasten bæres av en spesialbygd funksjon i stedet for av friksjon mot posekroppen. Tre krav følger:
Havnen er en penetrasjon, så det er forseglet som et eget prosessvindu med egne sveiseparametere og egen inspeksjon, akkurat som en ventil.
Den bærer hele den monterte lasten, inkludert støtbelastninger over jettegryter, så armeringen bak betyr like mye som sveisen.
Den er testet til feilmodus, ikke nominell belastning.En styreveske svikter ikke gradvis — den holder og så gjør den det ikke, og konsekvensen er en bag i et forhjul.
Lasteankere: sydd før skallet lukkes
Som med alle bærepunkter i vårt sortiment, er ankresydd til flate paneler ved høy spenning før skallet sveises, slik at det perforerte fotavtrykket havner under den sveisede huden. Et rent sveiset anker kan skrelle under vedvarende skjæring, og skjæring er akkurat det en stropp gjelder.
Sykkel- og motorsykkelspesifikasjonene på toppen av det:
Støttelapper under hvert stroppanker, siden belastningen påføres gjennom en smal bånd og må spres over et område.
Box-X der det er plass, bar-tack der det ikke er, med tetthet satt til belastningen i stedet for maksimert.
Bondet nylon eller polyestertråd, Tex 40 eller tyngre, UV-stabil der den sitter utsatt.
Redundant oppbevaring— en uavhengig spenne spesifisert ved siden av krok-og-løkken, så fastholdelse avhenger aldri av ett system.
Krok-og-løkke er et bindingsproblem
Krok-og-løkke er standard monteringsgrensesnitt i denne kategorien, og hvordan den festes avgjør hvor lenge den varer. Det styrende prinsippet er det som går gjennom all sveiset konstruksjon:en sveis mellom kompatible harpikser er vesentlig mer pålitelig enn en limskjøt mellom forskjellige materialer.Der krok-og-løkke er sveiset til et kompatibelt underlag, er bindingen en materialsammensmelting; der den er limt til en inkompatibel, er det en limlinje med sin egen aldringsadferd.
To produksjonskonsekvenser som er verdt å spesifisere:
Festemetode tilpasset underlaget— sveiset til kompatibelt materiale, eller sydd med bakside der materialene ikke kan smeltes.
Syklustesting med forurensning tilstede.En stropp som griper rent i et laboratorium og svikter med veigris innebygd i den, er ikke testet for miljøet den lever i. Vi sykler skitten borrelås, fordi det er slik den brukes.
Port, webbing og reflekterende film — tre separate sveiser, tre separate prosessvinduer.
Sveisereflekterende film
Reflekselementer er en sikkerhetskomponent på en kjøretøyveske i stedet for en styling, og å feste dem med lim eller søm skaper de to feilmodusene kjøpere ser i retur: filmløft i kantene og stinglinjer som slipper inn vann.
Sveising av den retroreflekterende filmen til skalletunngår begge deler. Det blir en del av den forseglede overflaten, uten lim til alder og ingen perforeringer. Produksjonskravene er de samme som enhver sveis med ulikt materiale – parametere satt slik at det høyere glassovergangsmaterialet varmes opp først og leder inn i det nedre – og verifiseringen er spesifikk:reflekterende retensjon testet etter slitasje, vask og UV-eksponering, fordi et reflekterende element som har sluttet å reflektere, er en sikkerhetsfunksjon som utløper stille.
Støpte harde skall
Noen produkter i denne kategorien er ikke sveisede poser i det hele tatt. En topprørpose med et stivt skall ertermoformet, og prosessen har sin egen logikk:
Skum lamineres til stoff før støping- typisk EVA eller tverrbundet polyetylen bundet til overflatematerialet, deretter dannet som en kompositt.
Ansiktsstoffet må tåle laminering og ha noe strekk, siden den må ha en tredimensjonal form uten å krølle seg.
Verktøykostnadene er lavere enn sprøyte- eller blåsestøping, som gjør støpte skjell levedyktige ved volumer i poseindustrien i stedet for bare ved volumer i plastindustrien.
For et merke er dette verdt å vite fordi det endrer kostnadssamtalen: et støpt hardt skall-produkt har verktøy, men ikke verktøybudsjettet en stiv plastkasse trenger.
Rullelinjen, krøllet to ganger om dagen
På rullebager og seteposer foldes lukkebåndet ved starten og slutten av hver tur – tusenvis av sykluser i året på de samme få centimeterne. Produksjonssvarene er enforsterket rulleseksjonved hver lukkelinje og et materiale valgt for foldlevetid: TPU-laminert stoff tåler gjentatt bretting og forblir bøyelig i kaldt vær, hvor stive belegg stivner og til slutt sprekker langs folden.Utmattelsestesting av lukkebåndetter gjentatt bretting er en stående post på denne kategoriens testplan av den grunn.
Produksjonssekvensen
Monteringsoppsett— båndposisjoner festet mot målsykkelgeometrien, før noe annet.
Kutting— paneler, forsterkningslapper, webbing og reflekterende film kuttet til toleranse.
Forankringssøm til flate paneler— boks-X og stangtakk med støttelapper, ved høy spenning.
Komponentsveising— stroppporter, ventilmontering, reflekterende film, vinduspaneler, hver med sitt eget parametersett.
Kroppssveising— perimetersømmer ved 27,12 MHz, med testsveising og avskallingstester ved hver kjøringsstart.
Lukkemontering— forsterkning av rullebånd, montering av glidelås, spenner og justeringsanordninger.
Vibrasjons- og vanntesting, deretter pakking.
Produktgrunnlaget
Bilde
Modell og spesifikasjoner
Produksjonsevne viser det
MOQ
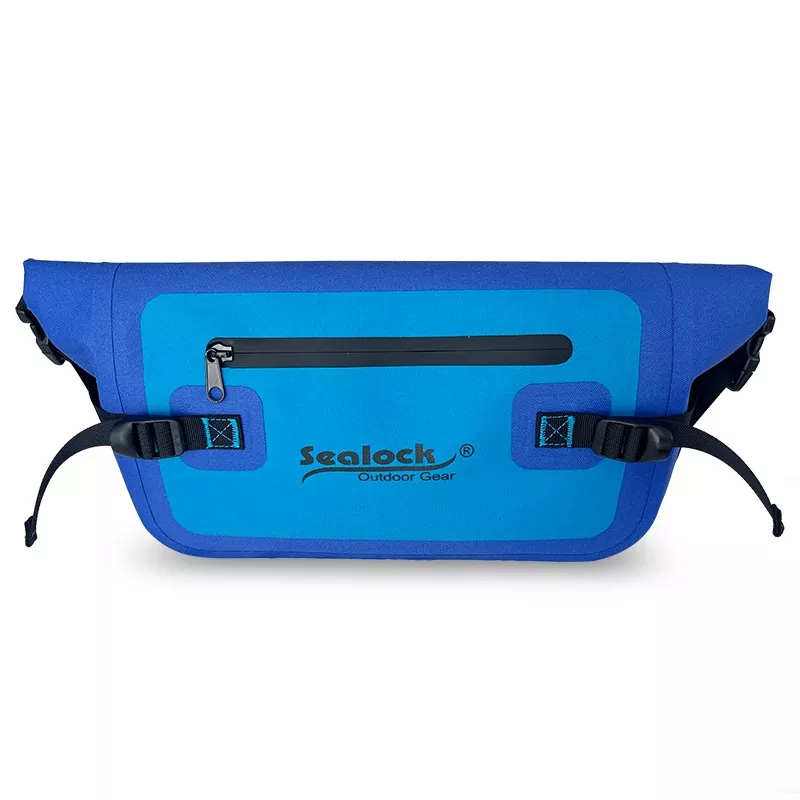
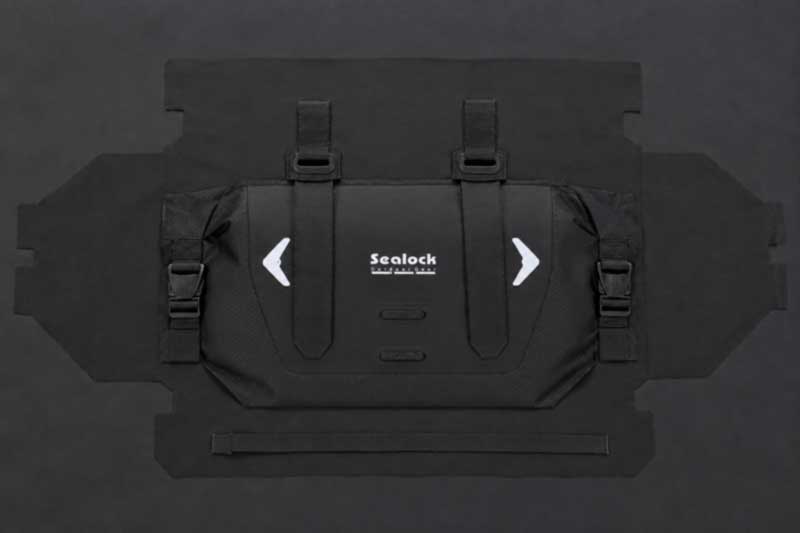
SL-K060B Roll-Top styreveske— 7L; RF-sveiset TPU-laminert ripstop; roll-top begge ender; gjenget renseventil med pakning, sveiset montering;to stangstropper gjennom sveisede porterpluss en uavhengig festespenne; fire sveisede retroreflekterende elementer; IPX6.
Sveisede stroppporter, ventilmontering og reflekterende film i ett skall — fire separate prosessvinduer
300
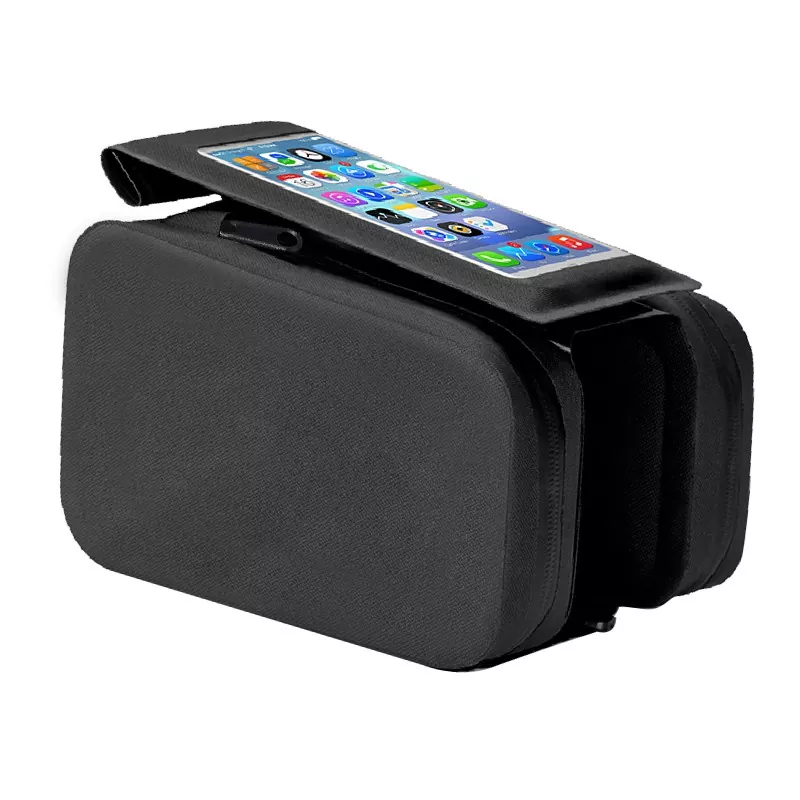
SL-K041 Top Tube Bag med telefonvindu — støpt EVA hardt skall; gjennomsiktig berøringsvindu med flip-over klaff; to lommer med glidelås; kabel port; tre krok-og-løkke stropper; passer til runde, aero og karbon topprør.
Termoformet skall med et klart vindu og en kabelport - en annen prosess enn sveising
500
SL-K054 3D Shell-salveske— 1L; TPU;3D støpt skall med en intern bølgeformet støtdempende pute; stropper konstruert mot avbøyning; to stick-up stropper pluss en gummispenne; reflekterende stropp; baklys krok; ISO 9001.
Støpt 3D-form med en innvendig pute og anti-defleksjon stropp engineering
SL-C704 Motorsykkel-salvesker 80L— 80L som 40L×2;50 kg bæreevne; holdbar PVC; krok og løkke pluss to lengdejusterbare stropper; solide skulderstropper; refleksskilt på begge sider.
Ankre konstruert for en last på 50 kg under vedvarende motorveivibrasjoner
300–500
SL-C668 Bakseteveske 40L— 40L; 50 kg kapasitet; sterk slitesterk PVC,sømløst sveiset, kluter ren; reflekterende logoer på begge sider.
Sømløs sveiset kropp i stor skala med sveisede reflekterende elementer
300–500
Monteringsoppsett, stropp- og portkonfigurasjon, retensjonsmaskinvare, reflekterende plassering, ventil, skallkonstruksjon og merkevarebygging kan spesifiseres per bestilling, eller et produkt kan utvikles fra en skisse. Verktøy er oppgitt separat der et skreddersydd skall eller støpt komponent er nødvendig. Prøver 7–15 dager, produksjon 30–45 dager etter godkjenning, fra Dongguan eller Ho Chi Minh City.
Kvalitetskontroll
Produksjonen kjører under et ISO 9001 kvalitetssystem, lukket i tre nivåer -IQC(innkommende belagt stoff for beleggtykkelse, vedheft og sveisbarhet, pluss bånd, krok-og-løkke, spenner, ventiler, reflekterende film, EVA- og ABS-komponenter mot den signert standarden),IPQC(skjæretoleranse, sveiseintegritet ved kroppssømmene, stroppporter, ventilfester og reflekterende film, ankersøm med støttebekreftelse, og monteringsmontering, med avskallingstester på prøvesveiser ved hver kjøringsstart), ogOQC(AQL-prøvetaking, vannstråletesting til den deklarerte vurderingen, og sammenligning av gullprøver, med SGS- eller QIMA-inspeksjon tilgjengelig). En preproduksjonsprøve godkjennes før masseproduksjon og en siste inspeksjon kjøres før hver forsendelse.
Det kategorispesifikke laboratorieprogrammet:vibrasjonstesting på belastede fester, krok-og-løkke-syklustesting med forurensning tilstede, stropp- og portstrekkstyrke ved og utover nominell belastning med rykkbelastning, tretthet av lukkebånd ved rullelinjene, testing av ventiltetninger etter gjentatt sykling, reflekterende retensjon etter slitasje, vask og UV, eksponering for kulde og salt, sammen med bindestyrke under avskallingsbelastning.
Vanlige spørsmål: Produksjon av sykkel- og motorsykkelvesker
Spørsmål: Hvorfor bestemmer monteringssystemet verktøyet? A: Fordi stroppene er festet av sykkelens geometri, ikke av designeren, og hvert monteringspunkt er en penetrasjon av det forseglede skallet. Disse posisjonene setter sveisekartet, som setter dysen. Bestem dem før verktøy og det koster ingenting; flytte dem etterpå og det er dyrt.
Spørsmål: Hva er en sveiset stroppport, og hvorfor ikke bare vikle stroppen rundt posen? A: En sveiset port er en forsterket, forseglet åpning som stroppen passerer gjennom, så lasten bæres av en spesialbygd funksjon. En stropp viklet rundt kroppen glir, lar posen rotere og konsentrerer lasten uansett hvor den tilfeldigvis griper.
Spørsmål: Hvordan skal krok og løkke festes? A: Sveiset til et kompatibelt underlag der det er mulig, siden en sveis mellom kompatible harpikser er langt mer pålitelig enn lim mellom forskjellige materialer. Der fusjon ikke er mulig, sydd med bakside. Og det bør syklustestes med forurensning tilstede, for det er slik det brukes.
Spørsmål: Hvorfor sveise reflekterende film i stedet for å sy eller lime den? A: Fordi lim løfter seg i kantene og søm perforerer barrieren. Sveiset film blir en del av den forseglede overflaten, og vi verifiserer reflekterende retensjon etter slitasje, vask og UV.
Spørsmål: Hvordan lages et støpt hardt skall, og er verktøy dyrt? A: Termoformet - skum laminert til ansiktsstoffet, deretter formet som en kompositt. Verktøy koster mindre enn sprøyte- eller blåsestøping, noe som gjør et støpt skall levedyktig ved posevolum i stedet for bare ved plastvolum.
Spørsmål: Hva er den avgjørende testen for denne kategorien? A: Vibrasjon på det belastede festet. En kjøretøyveske svikter ikke gradvis, så festet testes mot konsekvensen av feil i stedet for mot dens nominelle belastning - og festemaskinvare spesifiseres uavhengig av krok-og-løkken av samme grunn.
Snakk med fabrikken
For å sette en tilpasset sykkel- eller motorsykkelveske i produksjon, kontakt Sealock påinfo@sealock.com.hkeller +86-769-82009361. Over tjue år med høyfrekvent sveising og industrisøm under ett tak, sveisede båndporter og reflekterende film, støpt skallkapasitet, vibrasjonstestede monteringssystemer, ISO 9001-produksjon og dobbel Kina-Vietnam-produksjon.
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.
Personvernerklæring
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик