RF-sveising: Hvordan radiofrekvenssveisede sømmer lages og testes
Radiofrekvenssveising (RF), også kalt høyfrekvenssveising (HF) eller dielektrisk sveising, føyer sammen termoplastiske materialer som PVC og TPU ved å varme dem opp fra innsiden med et raskt vekslende elektromagnetisk felt, vanligvis ved 27,12 MHz, mens en formet metalldyse presser lagene sammen. De to lagene smelter til ett og avkjøles under trykk, og etterlater en søm uten nålehull, ingen tråd og uten lim. Det er derfor høyfrekvente sveisede sømmer brukes overalt hvor et produkt må holde vann, luft eller væske inne eller ute: tørre poser, vanntette ryggsekker, myke kjølere, gummibåter, medisinske væskeposer og mange militære og industrielle beholdere.
Denne veiledningen forklarer hvordan prosessen fungerer, hvilke materialer som kan og ikke kan sveises, hvordan en sveisesøm er sammenlignet med sydde, tapede og limte sømmer, hva som får en sveis til å svikte, og hvordan sveisede sømmer testes før et produkt sendes. Det er skrevet fra fabrikkgulvet: vi har laget høyfrekvente sveisede poser i over 20 år ved våre fabrikker i Dongguan, Kina og Ho Chi Minh-byen, Vietnam.
Utforsk denne delen: RF-sveising, testing og materialer
Denne siden er utgangspunktet for våre tekniske artikler om høyfrekvent sveising. Hver artikkel nedenfor går dypere inn i én del av emnet.
RF-sveising er en måte å smelte sammen plast uten at en ekstern varmekilde berører overflaten. I stedet for en kokeplate eller varmluft påfører maskinen et høyfrekvent elektrisk felt over materialet. Visse plaster inneholder polare molekyler, som prøver å stille seg på linje med feltet. Fordi feltet reverserer millioner av ganger per sekund, svinger disse molekylene konstant, og friksjonen mellom dem genererer varme inne i selve materialet. Når plasten når smeltepunktet ved skjøten, tvinger trykket fra dysen de to lagene til å strømme inn i hverandre.
Navnene RF-sveising, HF-sveising, høyfrekvenssveising og dielektrisk tetning beskriver alle den samme prosessen. Industrielle maskiner opererer på frekvenser som er reservert for dette formålet, oftest 27,12 MHz, som er grunnen til at begrepet "27,12 MHz sveising" også vises i spesifikasjonene. Prosessen har blitt brukt industrielt siden midten av det tjuende århundre og er nå standard for ethvert produkt der en sydd søm ville lekke.
Hvordan prosessen fungerer, trinn for trinn
På en poseproduksjonslinje er høyfrekvent sveising ett trinn i en lengre sekvens. Paneler kuttes først av TPU- eller PVC-belagt stoff, og alle deler som trenger å sys, for eksempel bånd, stroppeankere og organiseringslommer, sys på flate paneler før sveisingen begynner. Dette er grunnen til at de fleste vanntette posene er laget på to linjer, sying og sveising, som jobber sammen i stedet for at den ene erstatter den andre.
For hver sveis plasserer operatøren panelene på maskinsengen, ofte i en jigg som holder dem nøyaktig på linje. En messingform formet som sømmen senkes ned på materialet, og et isolerende bufferark sitter under for å forhindre buedannelse. Maskinen tilfører deretter RF-energi i noen sekunder mens formen trykkes ned. Når energien stopper, forblir dysen lukket i en avkjølingsperiode slik at det smeltede materialet størkner under trykk; frigjøring for tidlig gir en svak, kruset søm. Til slutt trimmes overflødig materiale og sømmen inspiseres.
Tre innstillinger styrer resultatet: kraft, sveisetid og kjøletid, sammen med dysetrykket. De må stilles inn for hver kombinasjon av materiale, tykkelse og dyse. En innstilling som produserer en perfekt søm på 500D PVC-presenning kan brenne gjennom en tynn TPU-film eller undersmelte et tungt TPU-laminat, så hvert nytt materiale eller matris blir validert med testsveiser før produksjonen starter.
En messingform presser lagene sammen mens høyfrekvent energi smelter dem innenfra.
Hvilke materialer kan RF-sveises?
Bare plast med polare molekyler varmes opp i et høyfrekvent felt, noe som begrenser prosessen til visse materialer. PVC og polyuretaner, inkludert TPU, er de mest sveisede, og de er hovedmaterialene som brukes til vanntette poser. Noen andre materialer kan sveises under spesielle forhold, mens vanlige ikke-polare plaster ikke kan sveises på denne måten i det hele tatt.
Materiale
RF sveisbar?
Notater
PVC (film og belagt presenning)
Ja, gjerne
Det klassiske tørrbag- og motorsykkelbagmaterialet
TPU og andre polyuretaner
Ja
Lettere og mer fleksibel i kulde enn PVC; parametere avhenger av karakter og tykkelse
Nylon- eller polyesterstoff belagt med TPU eller PVC
Ja, gjennom belegget
Belegget er det som sveiser; den må være tykk nok og på rett ansikt
EVA, PET, nylonfilm, noe ABS
Noen ganger
Mulig med spesialinnstillinger eller oppvarmet verktøy
Ikke-polar; sammen med varmluft, ultralyd eller andre metoder i stedet
Ubelagt vevd nylon eller polyester
Ingen
Må sys, eller belegges først
For belagte stoffer er detaljen som betyr mest belegget. Et TPU-laminert stoff med en betydelig film sveiser pålitelig, mens et stoff med et veldig tynt belegg kanskje ikke har nok materiale ved skjøten til å danne en sterk søm. Dette er en grunn til at to stoffer beskrevet med samme ord kan oppføre seg veldig forskjellig på sveisemaskinen. VårTPU vanntett materialguidedekker materialsiden mer detaljert.
RF-sveisede sømmer vs sydde, tapede og limte sømmer
Høyfrekvent sveiset
Sydd
Sydd og teipet
Limt
Hull i sømmen
Ingen
En per søm
Dekket av tape
Ingen
Vanntett over tid
Ja, sømmen er ett materiale
Ingen
Helt til båndet løfter seg
Helt til limet eldes
Lufttett
Ja
Ingen
Sjelden
Noen ganger
Designfrihet
Begrenset av formen
Veldig høy
Høy
Moderat
Fungerer på ubestrøket stoff
Ingen
Ja
Ja
Avhenger av lim
Ingenting av dette gjør søm dårligere generelt. Søm er det riktige valget for organisatorlommer, stropper, polstring og alt utenfor det vanntette skallet, og våre sylinjer er like erfarne som våre sveiselinjer. De beste vanntette posene bruker begge deler: sydde underenheter for struktur og komfort, og sveisede sømmer uansett hvor vann må holdes ute. Vår artikkel omhvordan sveisede og sydde poser egentlig lagesviser hvordan de to er kombinert i ett produkt.
RF-sveising vs ultralyd- og varmluftsveising
Ultralydsveising bruker høyfrekvent mekanisk vibrasjon i stedet for et elektrisk felt. Den er rask og fungerer på enkelte materialer som ikke reagerer på RF, men den egner seg best til små, flekke eller kontinuerlige smale sømmer. Varmluft og varmkilesveising smelter overflaten utenfra og kan sammenføye upolare materialer som polyetylen, noe som gjør dem vanlige for store geomembraner og enkelte presenninger. For poser laget av PVC eller TPU er høyfrekvent sveising vanligvis foretrukket fordi det varmer opp skjøten jevnt gjennom tykkelsen, produserer brede, konsistente sømmer i komplekse former i en enkelt trykk, og etterlater materialets overflate stort sett umerket.
Hva får en sveis til å svikte
En sveisesøm som lekker kommer nesten alltid tilbake til en av få årsaker. Underfusjon skjer når kraften eller tiden er for lav: sømmen ser lukket ut, men lagene har bare festet seg sammen på overflaten og løsnet under belastning. Gjennombrenning eller buedannelse skjer når kraften er for høy eller bufferen mangler, og etterlater en tynn, svidd eller perforert linje. Forurensning, som støv, slippmiddel eller mykner på overflaten, hindrer lagene i å smelte sammen. Og en endring i materiale, til og med en annen batch eller farge på samme stoff, kan endre de riktige innstillingene nok til å svekke sømmen hvis maskinen ikke blir revalidert.
De fleste av disse feilene er usynlige for et uformelt utseende, og det er grunnen til at sveisede produkter trenger destruktiv testing på prøver og trykk- eller nedsenkingstesting på ferdige varer. Vår guide tilvanlige RF-sveisefeilviser hvordan hver enkelt ser ut når en søm kuttes opp.
En lydsveis, en undersmeltet sveis og en gjennombrenning, side om side.
Hvordan RF-sveisede sømmer testes
Testing starter før produksjon. Når et nytt materiale eller dyse settes opp, lages prøvesveisinger og trekkes fra hverandre på en strekktester for å måle bindingsstyrken, kraften som trengs for å åpne sømmen. En god sveis river materialet ved siden av sømmen i stedet for å skille langs den. Vår laboratorieartikkelTallet som avgjør om en sveis faktisk er en sveisforklarer denne testen i detalj.
Under produksjonen går hver ordre gjennom IQC på innkommende stoff, IPQC på sveiselinjen med regelmessige prøvekontroller og OQC på ferdige produkter, med SGS eller QIMA tredjepartsinspeksjon tilgjengelig på forespørsel. Ferdigprodukttestene samsvarer med vurderingen produktet har: en kraftig regn- og vannstråletest for produkter klassifisert IPX5 eller IPX6, og en full vannnedsenkingstest på 2+ timer for produkter klassifisert IPX7 eller IPX8. Strekkstyrke, slitasje, saltspray på maskinvare, en belastningstest på 1500+ sykluser og glidelåstretthetstesting til 3000 sykluser fullfører standardprogrammet, sammen med fargeekthet og fargeforskjellskontroller mot den godkjente prøven.
For forseglede og lufttette produkter er den mest avslørende testen også den enkleste. Vår standard kundeinspeksjonsprosedyre er utpakking, vakuumavsug, en 24-timers statisk hvile og bestemmelse av luftlekkasje. Hvis produktet fortsatt holder formen etter 24 timer, er det ingen av sveisene, lukkingene eller ventilene som lekker, inkludert langsomme lekkasjer som en kort nedsenkingstest kan overse.
Hvor RF-sveising brukes
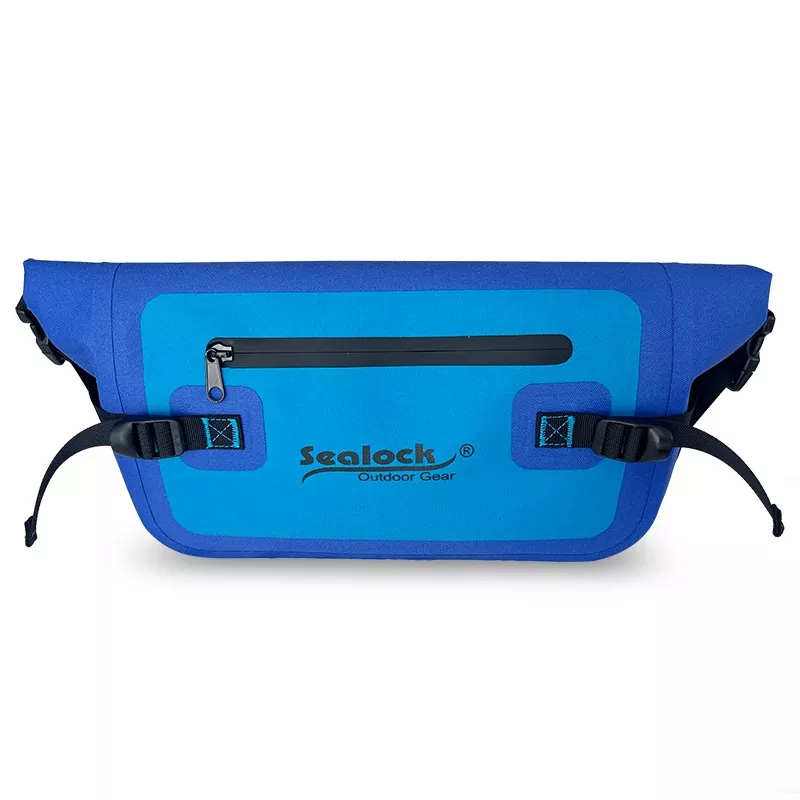
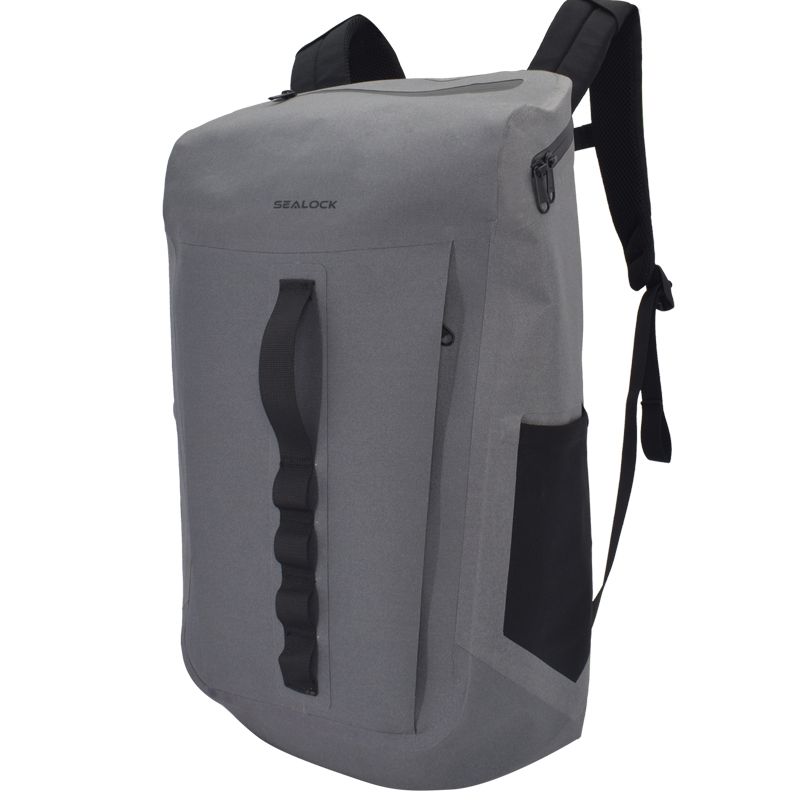
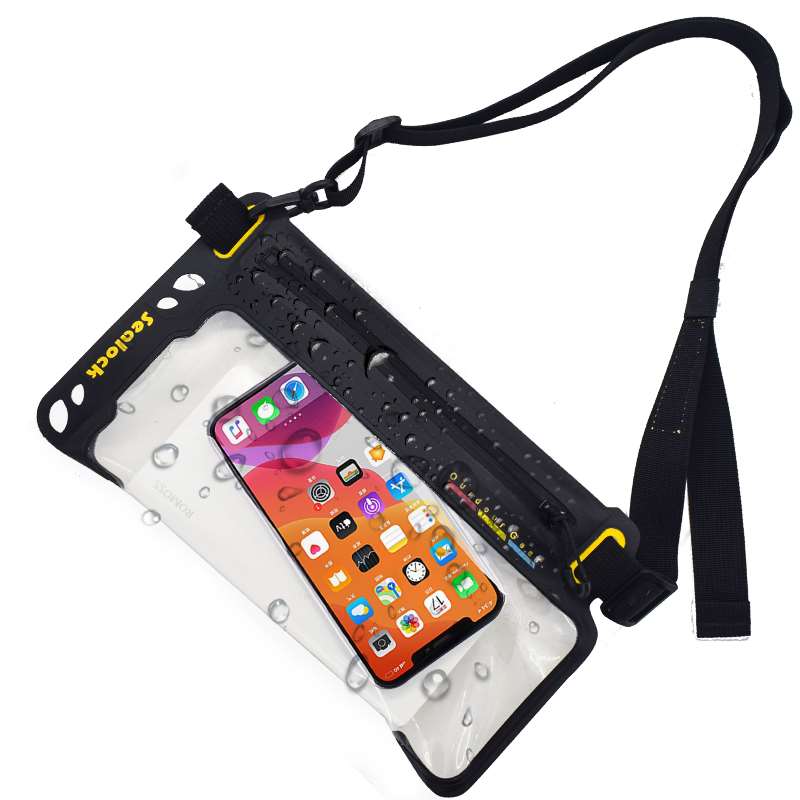
Utendørs- og marineutstyr er den mest kjente bruken: tørre poser, vanntette ryggsekker og duffels, kajakk- og båtvesker, motorsykkel- og sykkelvesker, vanntette telefonposer og kompresjonsvesker. Myke kjølere bruker sveisede skall og foringer fordi en sveiset foring ikke lekker smeltevann og har ingen stinglinjer som fanger opp smuss og lukt. Utover poser lager den samme prosessen medisinske væske- og blodposer, oppblåsbare båter og leker, svømmebøyer, presenninger og lastebiltrekk, og et bredt spekter av militære og offentlige produkter, inkludert drivstoff- og vannblærer, oppblåsbare tilfluktsrom, værbestandige utstyrsdeksler og oppbevaringsposer, der lufttette sømmer og motstand mot varme, kulde og trykk er avgjørende.
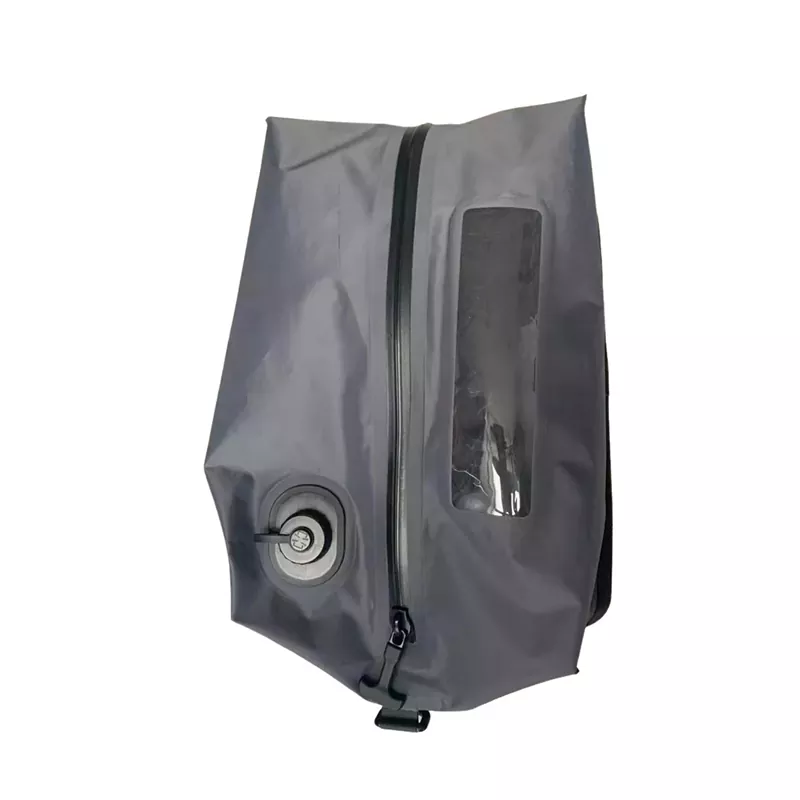
TPU-laminat, sveiset kropp, sveiset vindu og pumpefeste
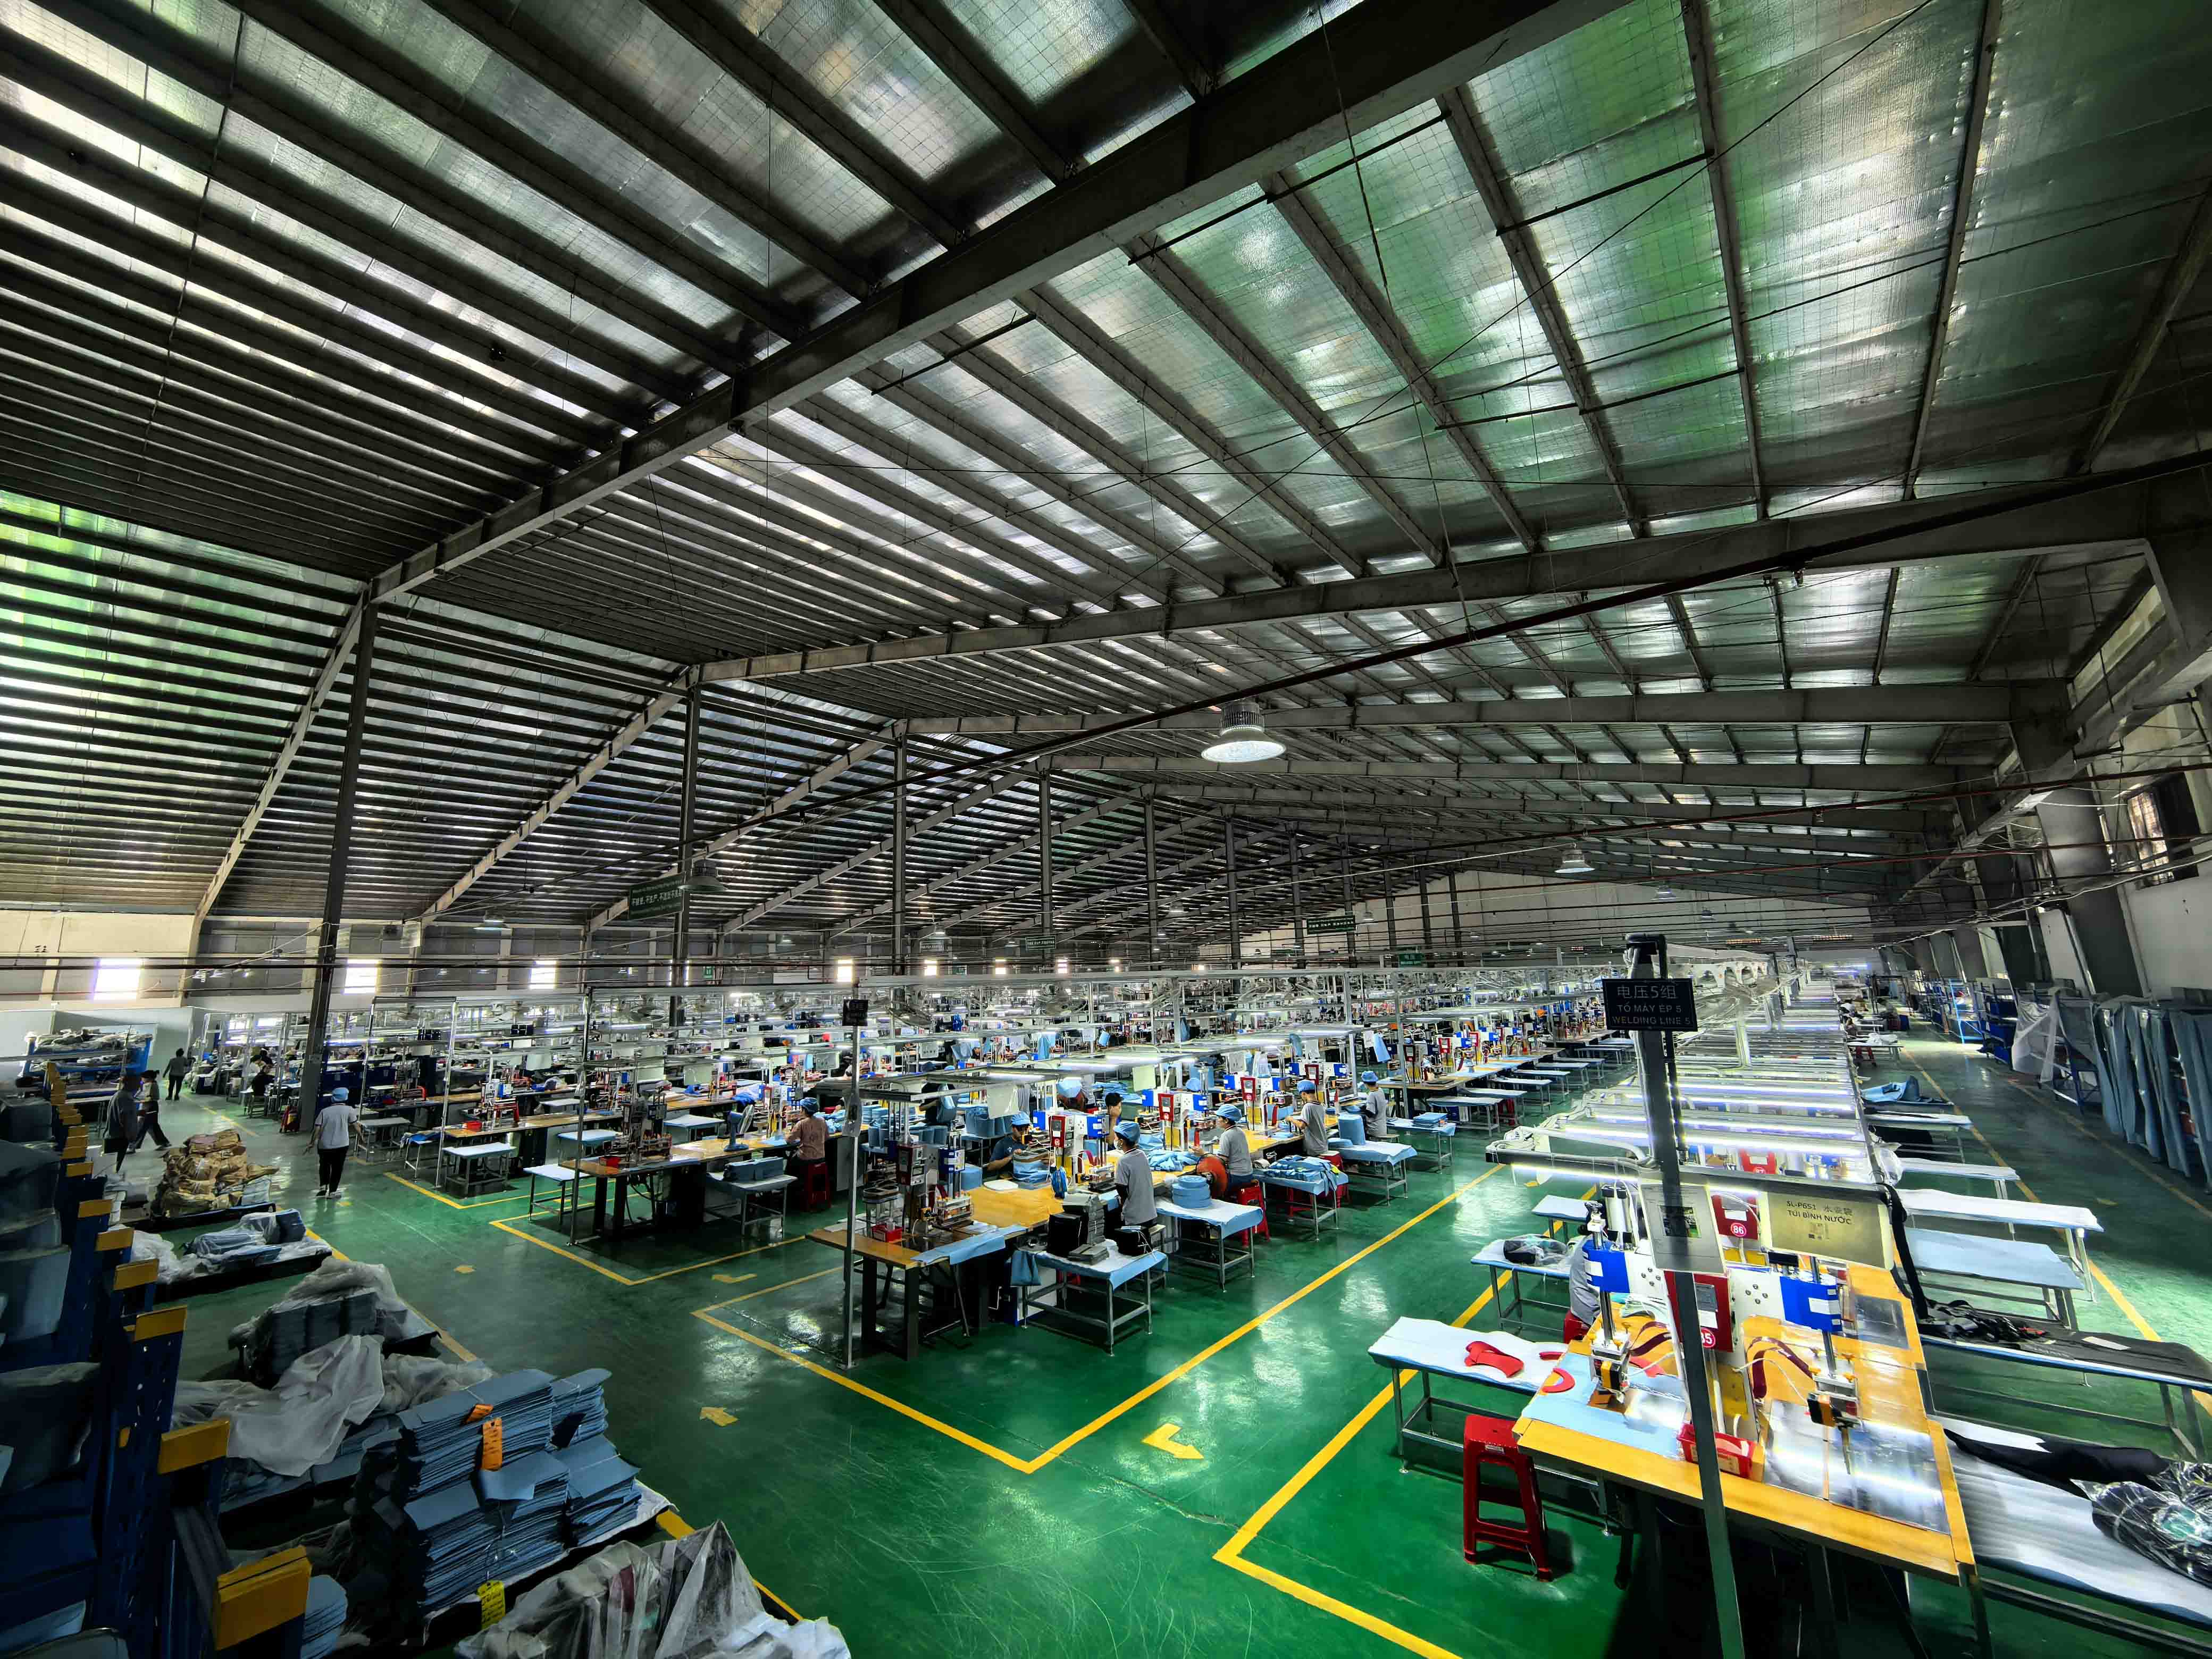
Høyfrekvent sveisemaskin fra Vietnam produksjonslinje
Hvordan vurdere en RF-sveiseleverandør
Be om å se sveisemaskinene og dysene for produktet ditt, og spør hvordan parametere registreres og revalideres når materialet endres. Be om bindestyrkeresultater på prøvesveiser, ikke bare på ferdige produkter. Sjekk om fabrikken har egen syevne, for nesten hver sveiset pose har også sydde deler, og en leverandør som legger ut det ene eller det andre har mindre kontroll over resultatet. Spør til slutt hvordan ferdige produkter testes mot vurderingen på etiketten, og om du kan følge samme test selv ved ankomst. Vårt sammenbrudd avhva som driver kostnadene for en vanntett veskeforklarer hvordan stanse- og verktøykostnadene passer inn i et tilbud.
Ofte stilte spørsmål
Er RF-sveising det samme som HF-sveising?
Ja. RF (radiofrekvens) sveising, HF (høyfrekvent) sveising og dielektrisk sveising er forskjellige navn for samme prosess.
Er RF-sveisede sømmer vanntette?
Ja. En riktig laget sveis smelter de to lagene sammen til ett stykke materiale, så det er ingen hull for vann å passere gjennom. Hvorvidt det ferdige produktet er vanntett avhenger også av lukkingen og eventuelle andre åpninger, og derfor testes produktene som en helhet.
Er RF-sveising sterkere enn søm?
For å holde vann og luft ute, ja. I en god sveis rives vanligvis materialet ved siden av sømmen før selve sømmen skiller seg. Søm er fortsatt det beste valget for bærende stropper og polstrede deler utenfor det vanntette området, og det er derfor de to ofte kombineres.
Kan nylon eller polyester RF-sveises?
Ikke på egenhånd. Vevd nylon og polyester blir sveisbare når de er belagt eller laminert med TPU eller PVC, og det er belegget som danner sveisen.
Hva er forskjellen mellom RF-sveising og ultralydsveising?
RF-sveising varmer opp polarplast innenfra ved hjelp av et elektrisk felt og produserer brede sømmer i ett trykk. Ultralydsveising bruker mekanisk vibrasjon og er egnet for mindre eller smalere sømmer og til enkelte materialer som RF ikke kan sveise.
Hvorfor lekker noen sveisede sømmer?
De vanlige årsakene er underfusjon på grunn av for lite kraft eller tid, gjennombrenning fra for mye kraft, forurensning på overflaten eller endring av materiale uten å revalidere maskininnstillingene. Alle fanges opp ved hjelp av bindingsstyrketester på prøver og lekkasjetesting på ferdige produkter.
Hva er MOQ for en tilpasset RF-sveiset pose?
De fleste av våre sveisede poser starter på 300 stykker per stil, med noen på 500. En ny form trenger sine egne sveisedyser, som er en engangskostnad inkludert i tilbudet. Prøver tar vanligvis 7–15 dager og bulkproduksjon 30–45 dager.
Kan du legge til logoen vår i en sveiset pose?
Ja. Silketrykk, varmeoverføring, sveisede lapper og høyfrekvent preging, hvor logoen presses inn i materialet med en dyse, alt fungerer på sveisede PVC- og TPU-produkter.
Arbeid med en høyfrekvent sveisefabrikk
Hvis du utvikler et sveiset produkt, send oss dine tegninger, prøver eller målspesifikasjoner. Vi vil anbefale en material- og sømdesign, lage dysene og forberede prøver for testing. Kontakt oss påinfo@sealock.com.hkeller ring +86-769-82009361.
For merker som leverer vanntett utendørsutstyr av profesjonell kvalitet, er en produksjonspartners RF-sveisekapasitet bare like meningsfull som prosessdisiplinen bak. Denne artikkelen dekker de tekniske parametrene som bestemmer om RF-sveising gir konsistente nulllekkasjeresultater i produksjonsskala: fysikken til 27,12 MHz intern molekylær oppvarming versus termisk overflatebinding, det smale kalibreringsvinduet som kreves ved sveising av 840D høyfast TPU, de tre prosessvariablene som skiller et kontrollert produksjonsmiljø fra en, bar og en hydrostatisk testing. bekrefter om en ferdig sveis.
De fleste vanntette produktfeil starter ikke med stoffet. De starter ved sømmen. Denne artikkelen bryter ned de praktiske og tekniske forskjellene mellom RF-sveising og tradisjonell søm for utendørsutstyr – som dekker vanntett ytelse under trykk, langsiktig holdbarhet gjennom feltbelastningssykluser, materialkompatibilitet, produksjonskostnadsrealiteter og de spesifikke scenariene der hver metode er det riktige valget. Inkluderer en direkte sammenligningstabell og veiledning for OEM-kjøpere som vurderer produsentens sømkonstruksjonsevne.
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.
Personvernerklæring
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик