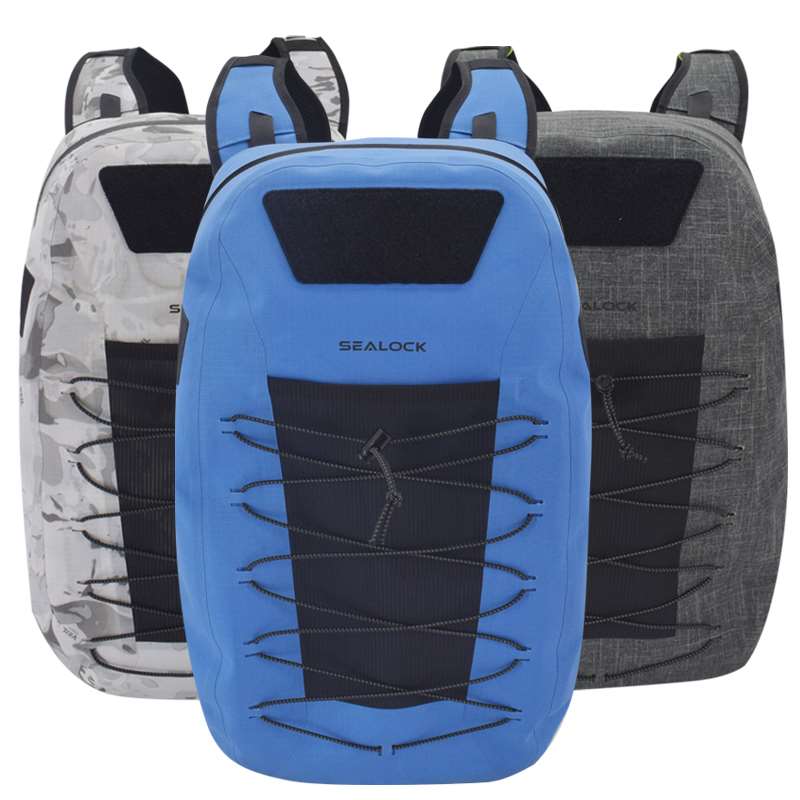
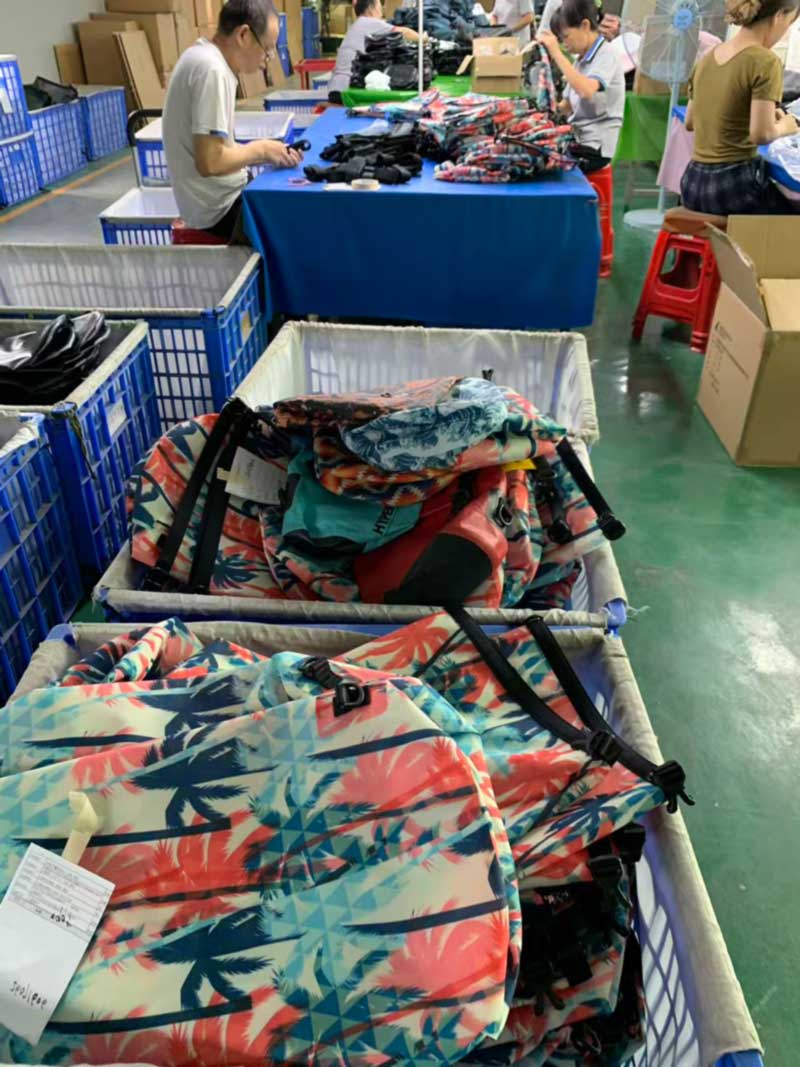
Det meste av det som kommer ut av sveisehallen vår er svart, kull eller ensfarget, og med god grunn - faste stoffer er tilgivende. Denne uken så linjen annerledes ut. Tre all-over trykte programmer kjørte på en gang: et tropisk palmetrykk, en geometrisk ikat og et storskala bølgemotiv, alt på belagt vanntett stoff, alt i tørre sekker og tørre ryggsekker.
Trykkbelagt stoff er ikke bare solid stoff med et bilde på. Det endrer skjæretabellen, sveisevinduet, inspeksjonskriteriene og måten en kjøper må spesifisere produktet på. Slik ser det faktisk ut på et produksjonsgulv.
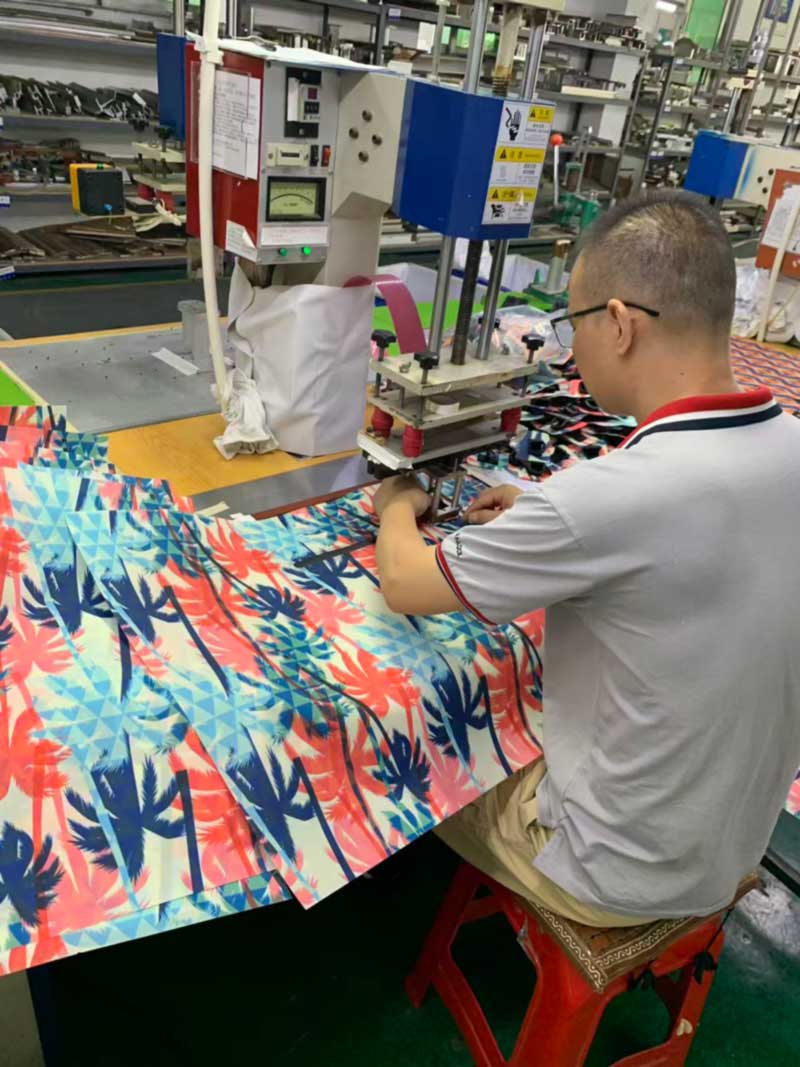
Sveising av et trykt panel. Utskriften endrer både prosessvinduet og hva som teller som en defekt.
Paneler slutter å være utskiftbare
På et solid stoff har et kuttet panel ingen orientering. Den kan snus, roteres eller byttes med panelet ved siden av, og ingen vil noen gang få vite det. Det eneste faktum er det som gjør ensfarget hekking effektiv - kutterens eneste jobb er å passe så mange former på rullen som mulig.
Et trykk fjerner den friheten. Hvert panel har nå en opp-, en ned- og en side, speilpaneler må kuttes som ekte speil i stedet for som to med samme form, og der en søm krysser et synlig område, må mønsteret plasseres bevisst i stedet for hvor som helst nesteprogramvaren foretrekker. På et stort gjentakende trykk som bølgemotivet, må plassering også unngå utfallet der den ene posen viser hele motivet og den neste viser et tomt felt med bakgrunn, selv om begge er teknisk korrekte i mønsteret.
Den praktiske kostnaden er materiell. Et trykt program bruker merkbart mer stoff per enhet enn samme pose i en solid, og gapet utvides etter hvert som repetisjonen blir større. Kjøpere som priser en trykt versjon av kostnadene for solid versjon, blir vanligvis overrasket over dette, og det diskuteres bedre ved tilbud enn det oppdages ved første faktura.
Kuttede paneler bærer orientering. Speildeler er kuttet som ekte speil, ikke som duplikater.
Sveising på en trykt overflate
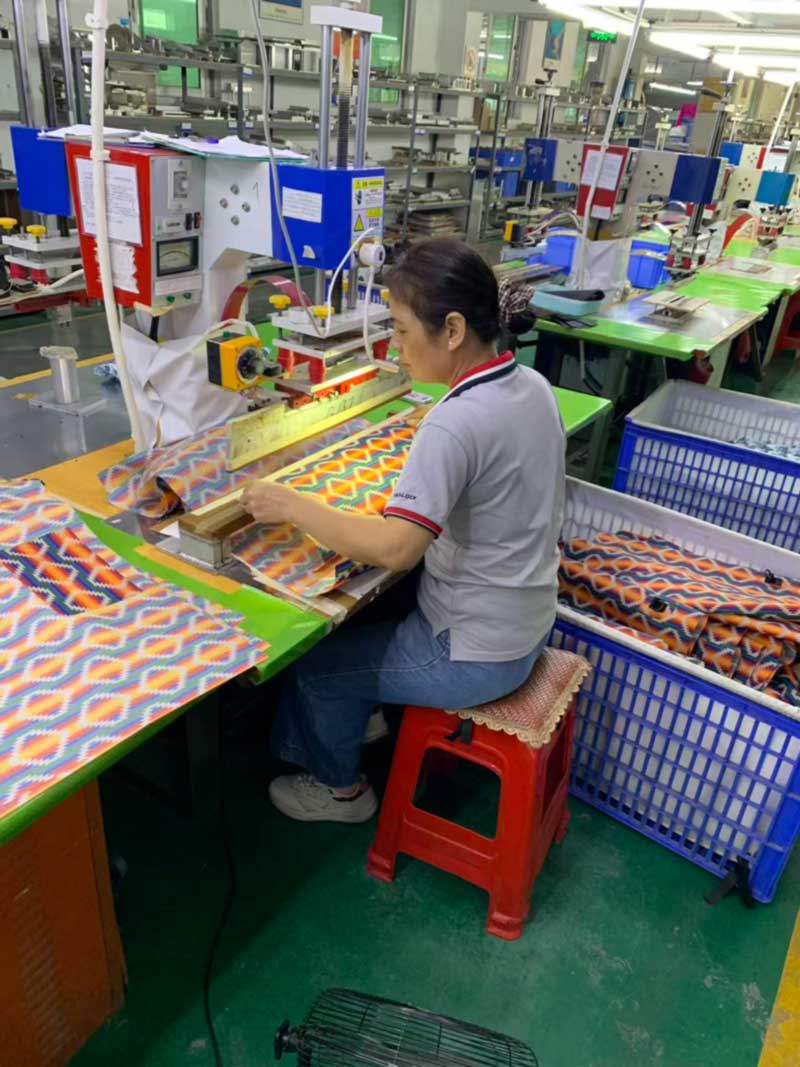
Høyfrekvent sveising varmer opp materialet innenfra og smelter sammen de to lagene. På et trykt belagt stoff er det et ekstra lag i den stabelen - blekket og toppbelegget - og det oppfører seg annerledes enn grunnmaterialet under samme felt.
To ting følger. Først blir prosessvinduet smalere. Litt for mye kraft eller dwell vises som en svidd linje langs sømkanten, og på en blek trykt bakke er den linjen like synlig som den ville vært på hvitt, så panelet er skrap i stedet for omarbeid. For det andre synker forurensningstoleransen. Elektroder og dies bærer rester fra tidligere kjøringer, og på et lett trykk overføres rester som et merke. Dies blir renset mellom fargeskift og slippfilm brukes der et trykt ansikt sitter mot verktøy.
Utskrifter med lett grunn er de krevende. Et mørkt slipt trykk oppfører seg omtrent som et solid mørkt stoff; et blekt krem- eller hvitmalt trykk oppfører seg som hvitt, som er den hardeste overflaten vi sveiser.
Kontrollerer en sveiset kropp mot verktøyet. Blek trykt grunn gir minst mulig feilmargin.
Farge kan ikke korrigeres i ettertid
På et solid produkt har et fargeproblem løsninger: et fargeparti kan avvises, et erstatningsparti bestilles, et Pantone-mål kan matches på nytt. På et trykt produkt er fargen kunstverket, og kunstverket festes ved opplaget.
Det har en fast konsekvens som vi gir videre til hver kjøper som kjører utskrifter: bestill hele kvantiteten av trykt stoff i en enkelt opplag, inkludert godtgjørelsen for ekstraforbruket beskrevet ovenfor og for prøvetaking. To opplag av samme fil på samme basisstoff vil ikke være usynlig identiske, og en etterbestilling seks måneder senere vil ikke matche den første batchen tett nok til at de to kan sitte side ved side på en hylle. Det er også grunnen til at vi ber kjøpere om å godkjenne en fysisk trykt avstryking på det faktiske belagte grunnmaterialet i stedet for en skjermprøve eller en fargeprøve trykket på noe annet – blekk på et belagt vanntett stoff leses annerledes enn blekk på papir eller på et ubestrøket tekstil.
Inspeksjon følger samme logikk. Ferdige trykte enheter kontrolleres for utskriftsregistrering, plasseringskonsistens mellom enheter, blekkvedheft ved foldede og bøyde områder, og trykkfeil som føres inn fra stoffpartiet, i tillegg til normal fargeforskjell og fargeekthetskontroll.
Ferdige trykte enheter. Konsistens mellom brikkene betyr like mye som riktigheten på en brikke.
Solid trim er en avgjørelse, ikke en standard
Hvert og et av disse programmene parer trykket med solid svart webbing, solide svarte spenner og solid binding. Det er et godt valg og verdt å si det eksplisitt, fordi merker noen ganger ber om trim trykt for å matche.
Webbing og maskinvare er farget og støpt i helt andre prosesser fra tekstiltrykk, så å matche dem til et trykk er i beste fall omtrentlig og i verste fall går mellom partiene. Solid trim i en farge tegnet fra trykket - eller ganske enkelt i svart - holder seg stabilt på tvers av etterbestillinger, overlever slitasje uten å vise et slitt trykk, og lar trykket bære designet på egen hånd. Det er et av få steder hvor det billigere svaret også er det bedre.
Sveising og sying på samme trykte program
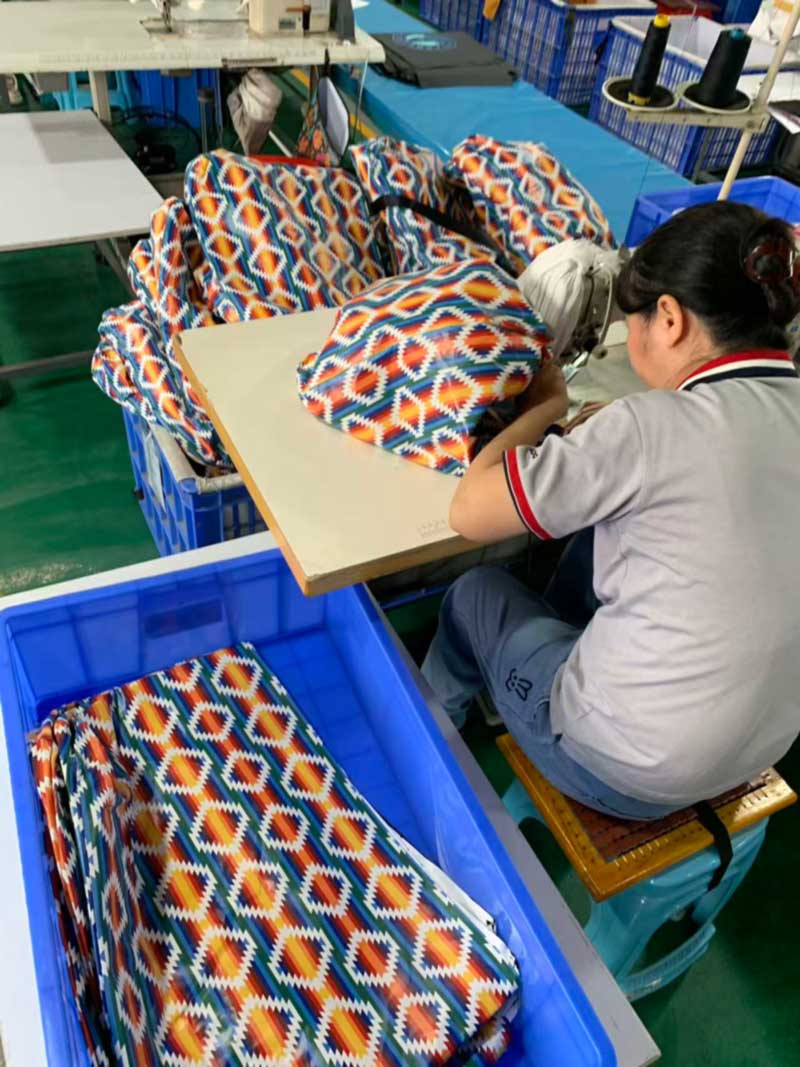
Disse posene bruker begge etasjene. Skallet, bunnen og ankerlappene er sveiset; selebåndet, bindingen og forsterkningsdetaljene er sydd på vår egen sylinje, der operatørene jobber med det samme trykte materialet noen få meter fra sveisestasjonene.
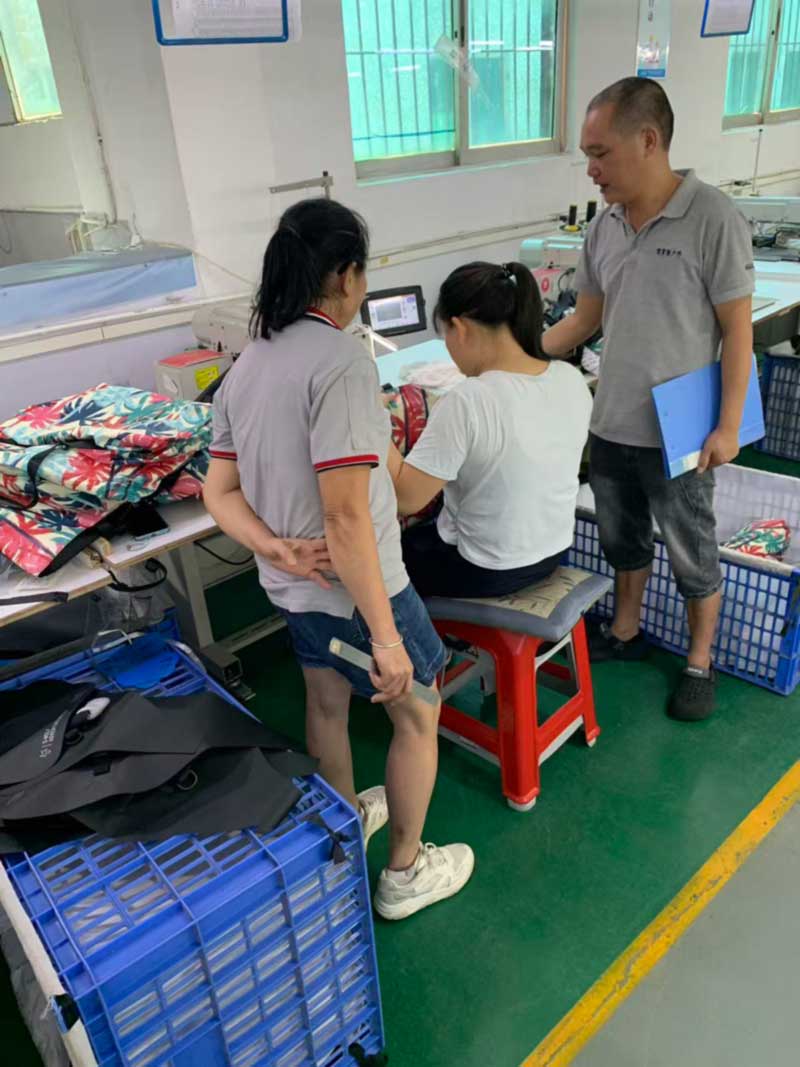
Trykket stoff endrer også syarbeidet. Trådfarge må velges mot en bakgrunn som varierer på tvers av panelet i stedet for mot én flat farge, og en søm som ser ren ut på den mørke delen av en repetisjon kan leses som et arr på den lyse delen. Våre veiledere kjører førstedelsgodkjenning på trykte programmer med stykket holdt under benkebelysning i samme vinkel som inspektøren vil bruke senere, og coaching på linjen skjer ved maskinen i stedet for etterpå mot en avvisningshaug - bildet av en veileder som jobber gjennom en del med to operatører ved sybenken er den vanlige formen for det.
Første del gjennomgang ved maskinen. På trykt arbeid er å fange den ved benken det eneste billige stedet å fange den.
Pakket for en hylle, ikke et lager
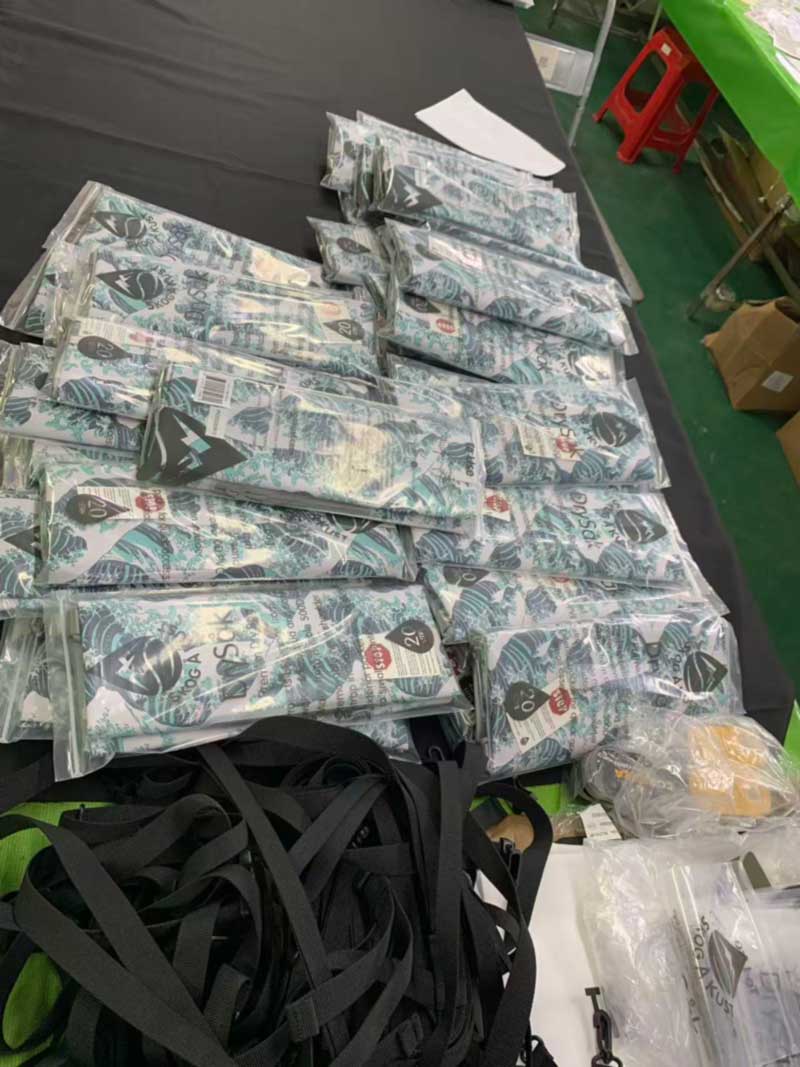
Disse programmene er pakkeklare: hver enhet brettet til en fast standard, forseglet i en individuell pose, og presentert med et trykt kort som viser merke, modell og kapasitet i liter, slik at produktet kan gå fra kartong til hylle uten å bli håndtert igjen.
Kapasitetsmerking på pakken er detaljen som er verdt å få riktig. Det er tallet kunden sammenligner mellom produktene, det må stemme overens med hangtag, oppføringen og kartongen, og på en serie med flere størrelser i samme kunstverk er det det enkleste å påføre feil størrelse. Emballasjekomponenter settes per størrelse og kontrolleres mot enheten hos OQC av nettopp den grunn.
Forhandlerklar pakke ut: foldet til standard, individuelt pakket, kapasitetsmerket.
Rangeringen er uendret av trykket
Et trykk er en overflatebehandling; det endrer ikke hva stengingen kan gjøre. Disse roll-top-konstruksjonene er verifisert mot en kraftig regn- og vannstråleprotokoll, samme standard bak vår20L roll-top ryggsekkog vår38L flytende tursekk. Fordypningskrav tilhører lufttette konstruksjoner som f.eksIPX8 grottepakke, som bekreftes ved full nedsenking i vann på to timer eller mer.
I tillegg kjører trykte programmer standardserien: bindingsstyrke på sveisede sømmer, strekkstyrke, belastningssykling på stroppeankere, slitasje, saltspray, fargeekthet og fargeforskjell, med IQC, IPQC og OQC sjekkpunkter gjennom bestillingen og SGS eller QIMA inspeksjon tilgjengelig på forespørsel.
Hvis du planlegger et trykt utvalg
Fire ting får et trykt program til å fungere problemfritt: lever kunstverket som en repetisjonsfil med repetisjonsstørrelsen som er oppgitt, godkjenn en fysisk avstryking trykket på det faktiske belagte basisstoffet, forplikt hele stoffmengden til ett opplag, inkludert prøvetaking og det høyere forbruket, og behold webbing og maskinvare i solide farger.
Sealock har bygget sveiset vanntett utstyr i over 20 år, med høyfrekvent sveising og egensøm som går side om side i Dongguan og på vårt anlegg i Ho Chi Minh-byen. Standardvilkår er FOB Guangdong, 7–15 dager for prøvetaking, 30–45 dager for masseproduksjon og MOQ fra 300 stykker på de fleste modeller – trykte programmer har vanligvis et høyere praktisk minimum, satt av opplaget i stedet for av oss.
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.
Personvernerklæring
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик