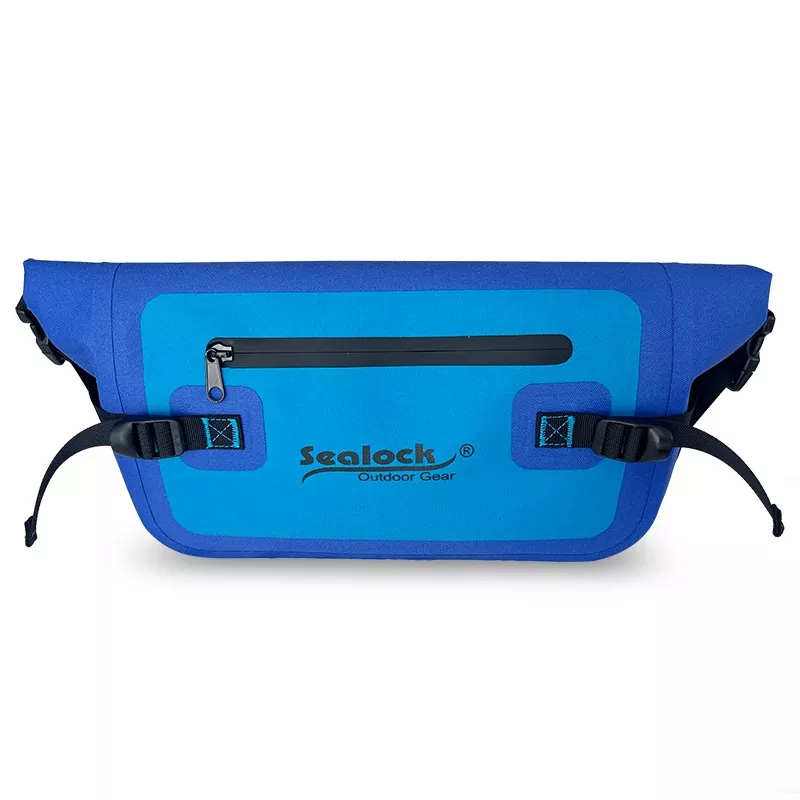
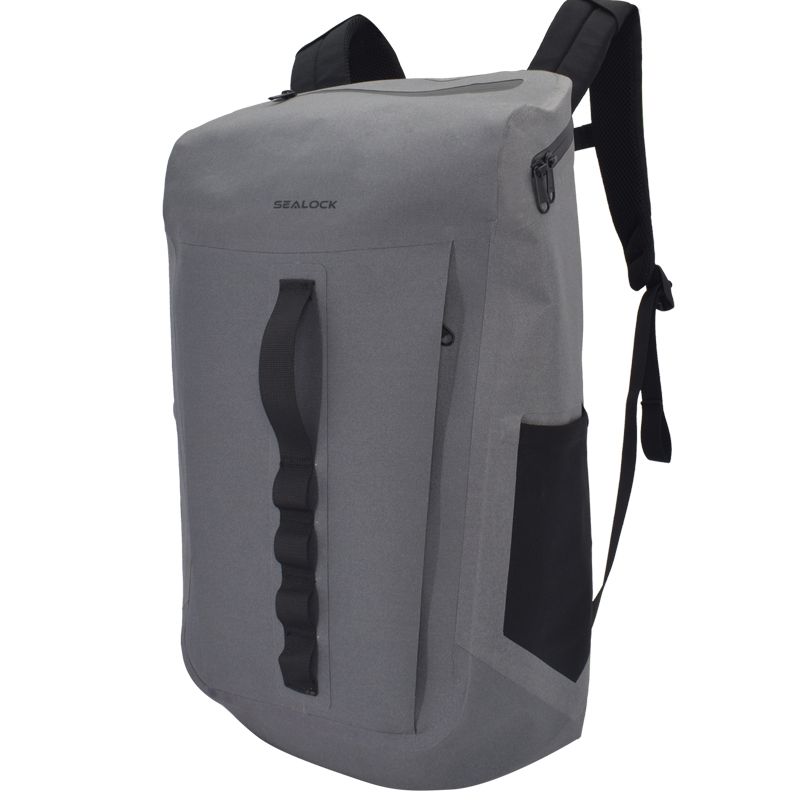
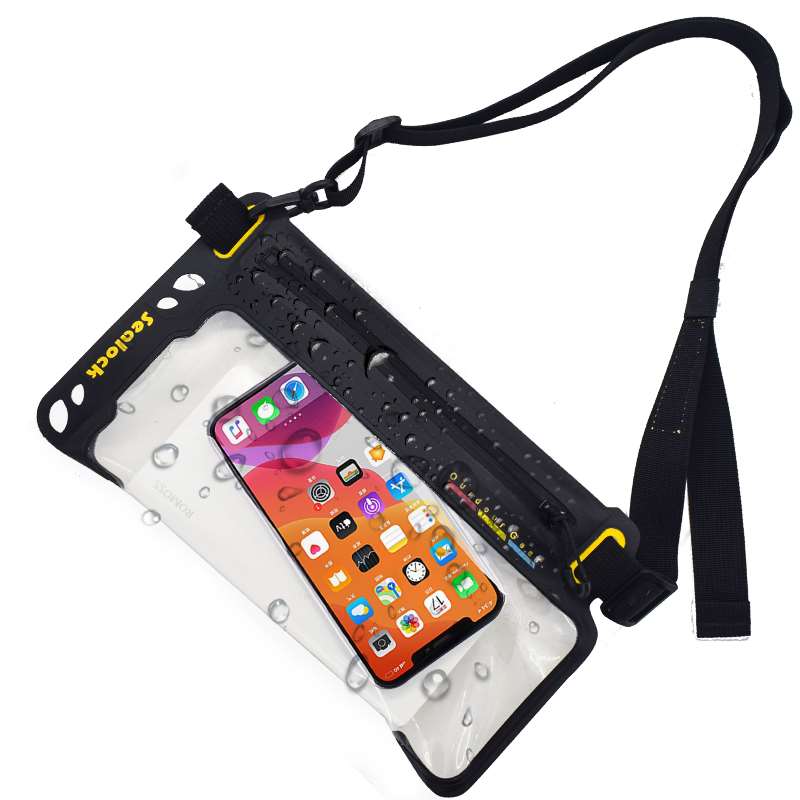
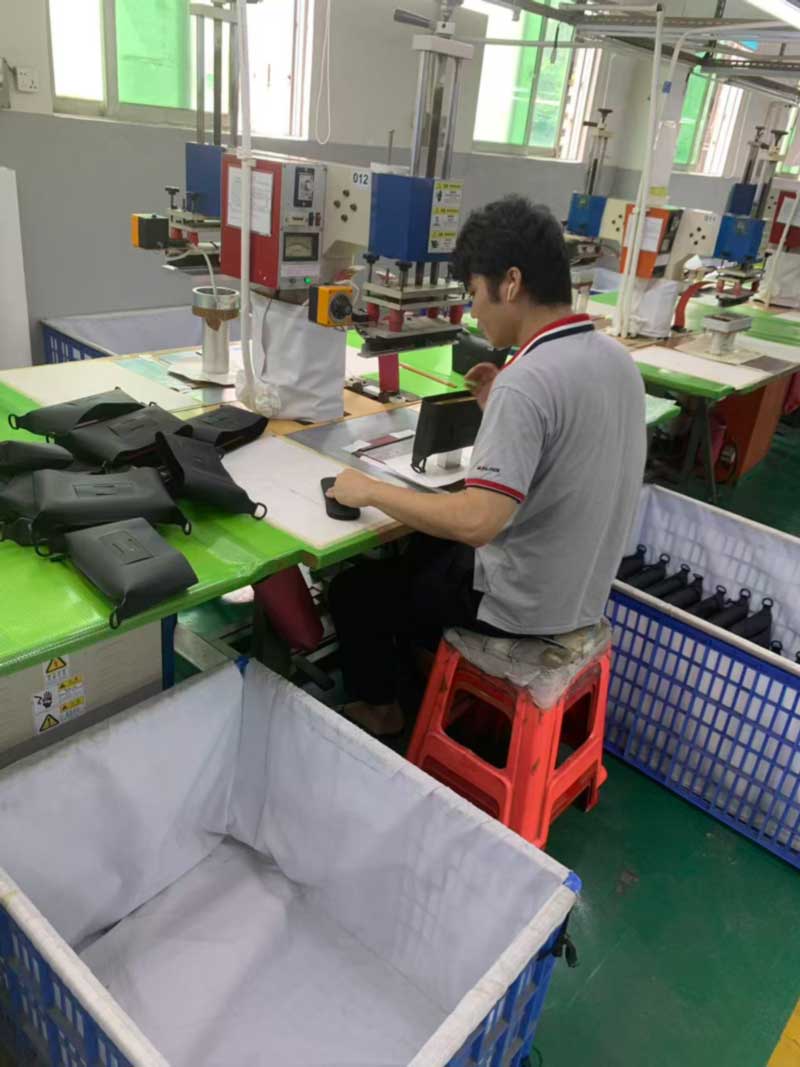
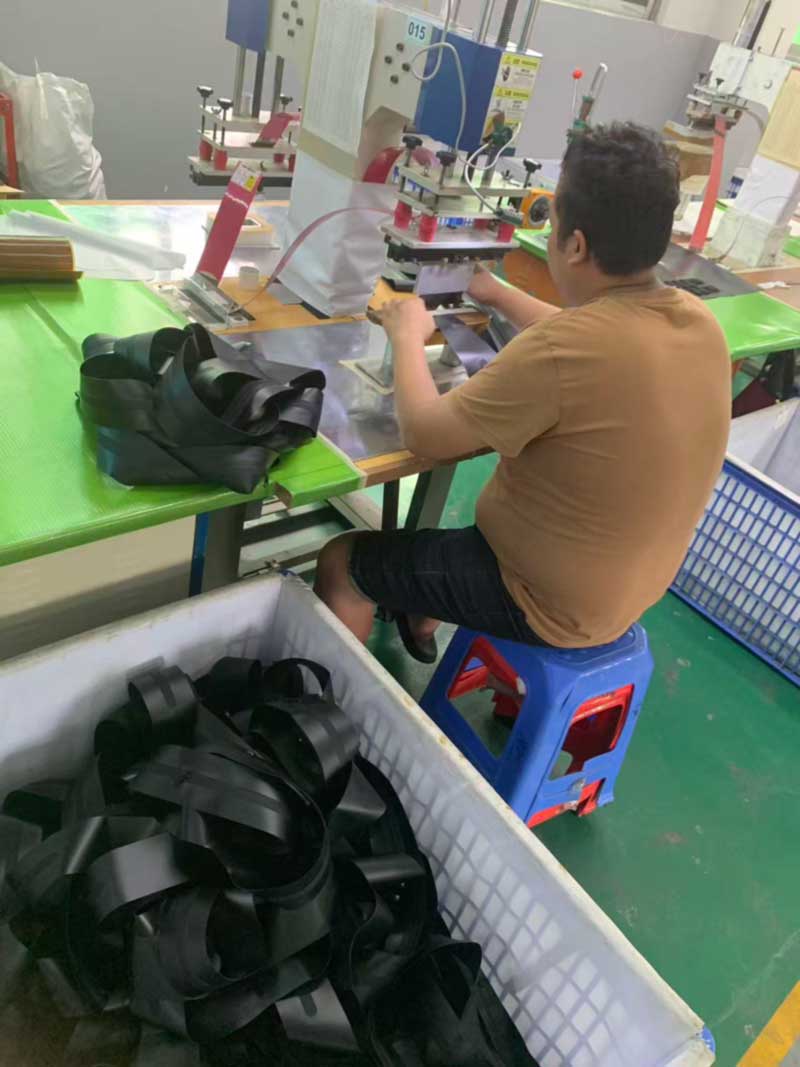
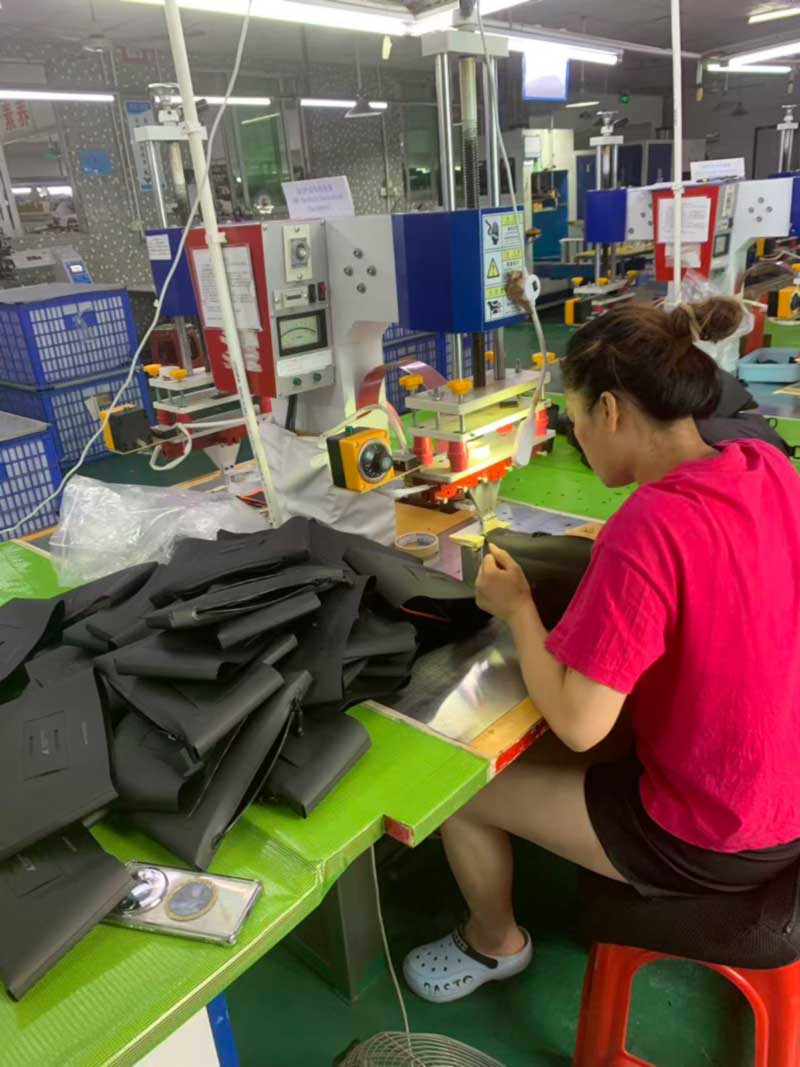
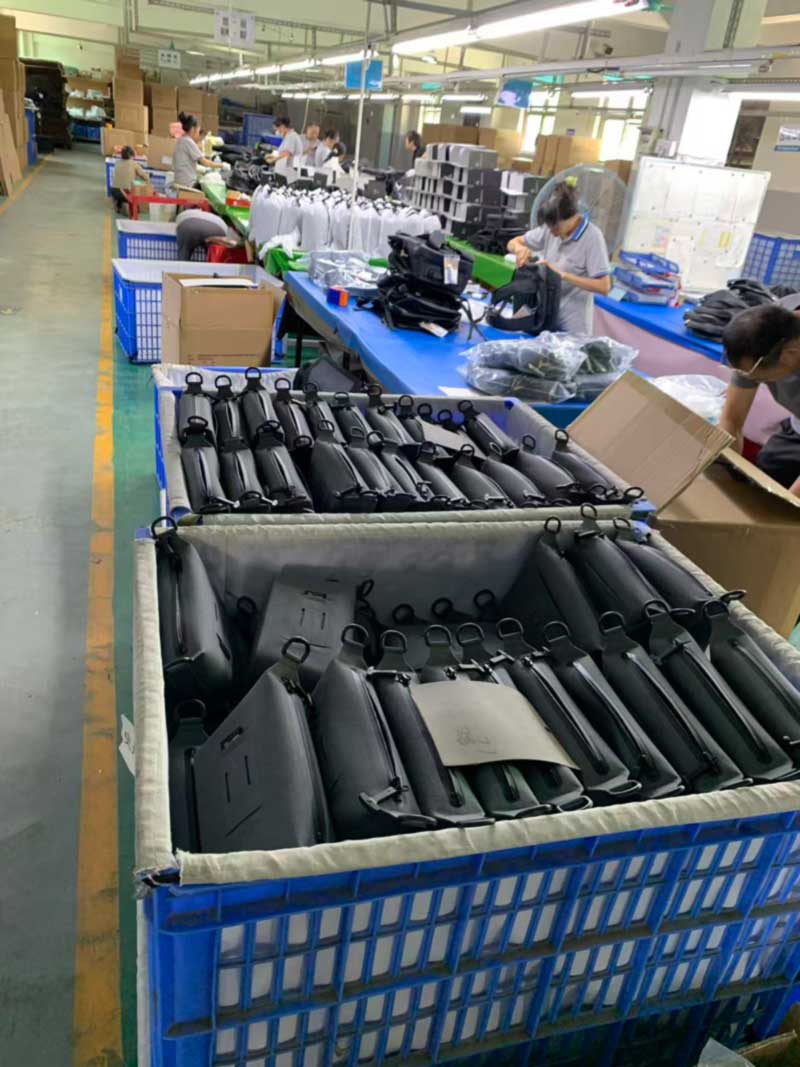
Stå i spissen for sveisehallen vår og tell stasjonene. Hver av dem har et nummer stensilert på maskinen – 011, 012, 015, 020, 021 – sin egen dyse fastklemt i pressen, sin egen bakke med komponenter og sin egen forede beholder under som fanger opp ferdige deler. Ingen av dem lager en pose. Hver og en av dem lager en del av en.
Det er den delen av sveisede konstruksjonskjøpere sjelden ser, og det er den delen som bestemmer ledetid, verktøykostnad og hvorfor et sveiset produkt ikke kan siteres fra et fotografi.
Hver stasjon har sin egen dyse, sin egen komponentskuff og sin egen søppelkasse. Ingen av dem lager en hel pose.
Syede poser er satt sammen av paneler; sveisede poser er satt sammen av deler
En konvensjonell sydd pakke er bygget av flate paneler sammenføyd ved maskinen, og de fleste av dens små funksjoner - et håndtak, en D-ring-tapp, en kompresjonsløkke - legges til ved å sy sammen bånd på et panel når det går sammen. Operatørens hender og sømmonnet gjør lokaliseringen.
Sveiset konstruksjon fungerer ikke slik. En sveis trenger jevnt trykk og til og med oppholde seg over hele området, noe som betyr at hver funksjon må sitte flatt inne i en utstansing for den funksjonen. En håndtaksankerplattform er én dyse. En D-ring monteringslapp er en annen. Et polstret bakpanel med ventilasjonskanaler er et annet igjen, og det samme er hver båndløkke sveiset inn i et ansikt, hver glidelåsende forsterkning, hver bunnplate.
Tell dem på tvers av en mellomstor pakke og antallet lander et sted mellom tjue og tretti sveisede underenheter før endelig lukking, hver produsert på sin egen stasjon, hver akkumulert i sin egen søppelkasse, som alle må ankomme til sluttmontering i samsvarende mengder. Søppelbøttene som renner nedover midtgangen er ikke oppbevaring. De er arbeidet i gang med en konstruksjon som er parallell i stedet for lineær.
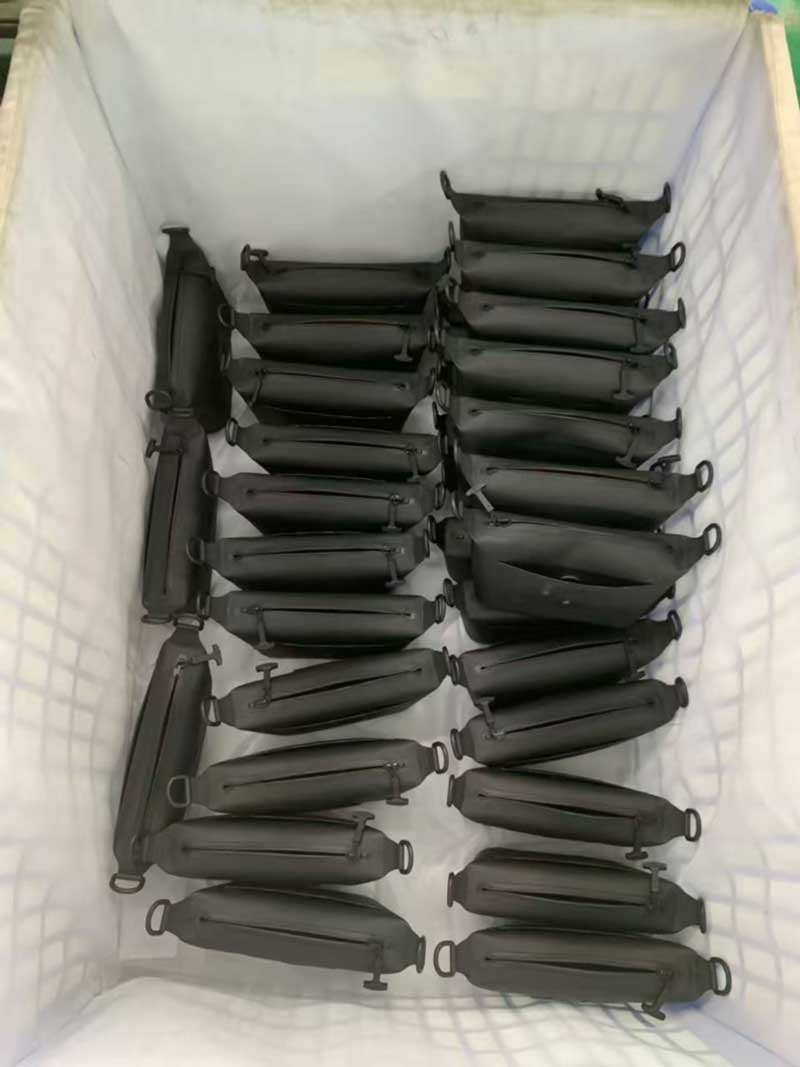
Vevløkker og ankerlapper sveiset i partier, foran panelene de skal monteres på.
Hva det betyr for verktøy, prøvetaking og MOQ
Tre praktiske konsekvenser følger, og de forklarer de fleste spørsmålene kjøpere stiller oss på tilbudsstadiet.
Først verktøy. Hver ny funksjonsgeometri trenger en terning. En pakke som gjenbruker våre eksisterende anker- og løkkegeometrier har nesten ingen nytt verktøy; en pakke som introduserer sine egne maskinvareformer, en annen håndtaksprofil og et nytt kanalmønster på bakpanelet bærer flere dyser før den første prøven eksisterer. Dette er grunnen til at to vesker som ser like komplekse ut kan sitere veldig forskjellig, og hvorfor vi tidlig spør hvilke detaljer som er genuint merkespesifikke og som rett og slett er versjonen som dukket opp på referansebildet.
For det andre, prøvetakingstid. Vårt standard eksempelvindu er 7 til 15 dager, og hvor et program lander i dette området er nesten utelukkende et verktøyspørsmål i stedet for et monteringsspørsmål. Å kutte og prøve en terning tar dager; å sette sammen prøven tar timer.
For det tredje, minimum bestillingsmengde. MOQ fra 300 stykker på de fleste modeller er ikke en vilkårlig kommersiell etasje. Det er punktet der stanseoppsett, godkjenning av første stykke og linjebytte på tvers av tjue stasjoner amortiseres til en fornuftig kostnad per enhet. Under det stiger oppsettskostnaden per bag raskere enn de fleste kjøpere forventer.
Baksiden er at når dies eksisterer, er gjentatte bestillinger raske og konsekvente. Stasjonen utfører den samme fusjonssyklusen hver gang i stedet for å stole på at en operatør reproduserer et sømmonn med øyet, og det er grunnen til at sveisede programmer vanligvis viser mindre variasjon mellom produksjonskjøringer enn syede ekvivalenter.
En funksjon som ikke kan sitte flatt i en dyse kan ikke sveises - geometri bestemmer verktøy før design låses.
Delene som er produkter i seg selv
Ikke alt på gulvet er en komponent. De samme stasjonene som sveiser ankerlapper produserer også komplette små gjenstander - sveisede flaskeseil, tekniske poser, koniske slyngekasser - som kommer ut av linjen som ferdige enheter i stedet for underenheter.
Disse er verdt å nevne fordi merker ofte undervurderer dem. Et lite sveiset tilbehør bærer nesten samme verktøybelastning som et stort: det trenger fortsatt dyser, trenger fortsatt godkjenning fra første stykke, trenger fortsatt sin egen fargestandard. Det den ikke bærer er monteringsarbeidet, og det er grunnen til at tilbehør ofte er den mest effektive måten for et merke å utvide en kolleksjon på – og også grunnen til at det å oppgi en til en brøkdel av en ryggsekks pris sjelden gjenspeiler hva det faktisk koster å sette opp.
Ferdige sveisede stropper — fra de samme stasjonene som produserer komponenter for større pakker.
Tre kunder, tre helt forskjellige pakker, en ettermiddag
Ytterst på gulvet kjørte Emballasjegruppe 1 tre programmer samtidig, og forskjellen mellom dem er et nyttig bilde av hva «retail ready» faktisk betyr i praksis.
Ett program pakker inn i trykte brettekartonger med en separat hvit støvpose med snøring per enhet – en presentasjon i detaljhandelen hvor esken er en del av produktopplevelsen. En andre pakker inn i trykte postposer med produktidentifikasjon og regulatoriske merker, bygget for direkte til forbrukerforsendelse der det første kunden berører er selve posen. En tredje pakker inn i vanlige individuelle polyposer inne i eksportkartonger trykket med kjøperens egne kartongmerker, bestemt til et distribusjonssenter i stedet for en dørstokk.
Samme fabrikk, samme uke, tre forskjellige definisjoner av ferdig. Hver og en har sin egen komponentliste, sin egen tellelogikk og sine egne feilmoduser, og ingen av dem tåler å bli improvisert på slutten av en kjøring. Emballasjekomponenter bestilles og settes mot produksjonsplanen på samme måte som kroppsstoff, fordi en beholder som er komplett bortsett fra støvposene ikke er en beholder som kan sendes.
Emballasjegruppe 1: detaljkartonger, støvposer per enhet og to andre utpakkingsformater som kjører samme ettermiddag.
Der sveisehallen møter vårt eget kompresjonsområde
Undermonteringslogikken ovenfor er også grunnen til at vår egenkompresjonspose med integrert pumpeser ut som den gjør. Pumpehuset er ikke montert i en lomme og sydd sammen; den er sveiset direkte inn i kroppspanelet på en dedikert stasjon med et stansesnitt rundt husprofilen, som er det som gjør at grensesnittet kan forsegles i stedet for bare å dekkes.
Det samme gjelder ventilen påhåndpumpe versjonog den sveisede vindusrammen på begge. Hver av disse er en separat stasjon, en separat dyse og en separat inline-sjekk, og hver av dem er verifisert i det ferdige produktet ved vår standard vakuumretensjonsprosedyre - evakuer, stå i tjuefire timer, finn ut lufttap.
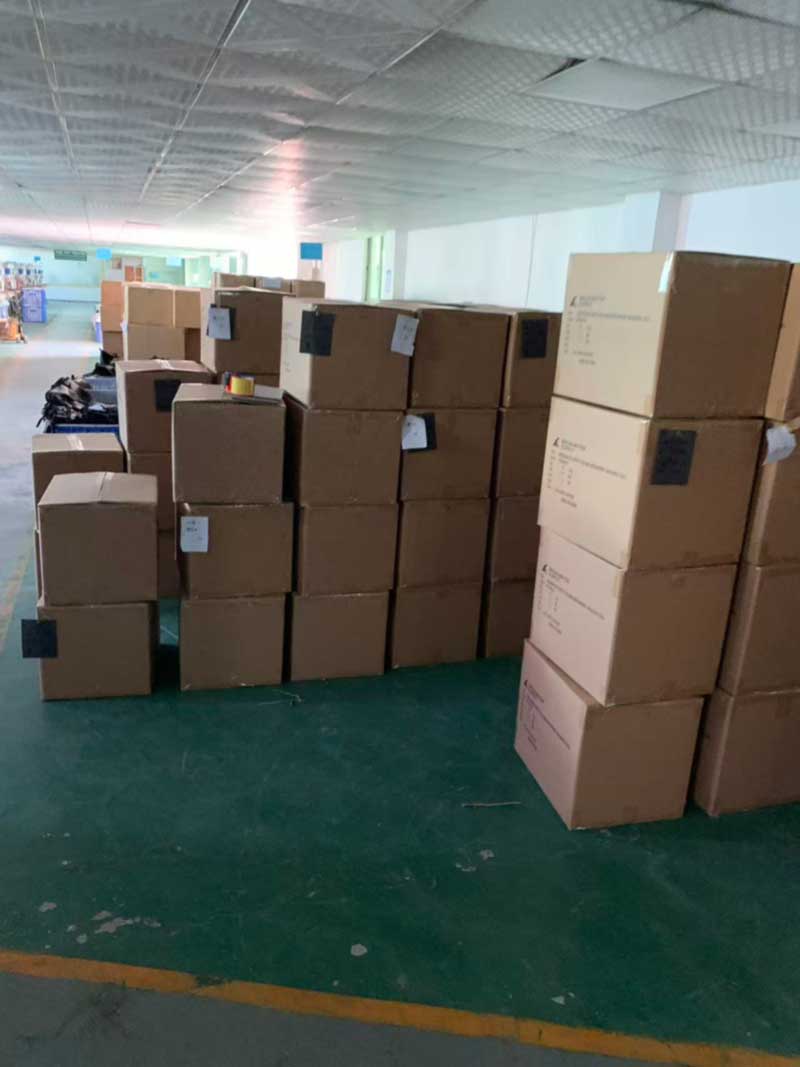
Kartonger merket etter kjøpers egen spesifikasjon, iscenesatt for henting.
For kjøpere som spesifiserer et sveiset program
Den nyttige konklusjonen for alle som utvikler hos oss er å behandle egenskapsgeometri som en kostnadsdriver på samme nivå som material og kapasitet. Gjenbruk av en utprøvd anker- eller løkkegeometri der merket ikke har noe sterkt syn på det, og å bruke verktøybudsjettet på de to eller tre detaljene som er genuint karakteristiske, gir et bedre produkt på en kortere tidslinje enn å fordele nyheten jevnt over alle deler av posen.
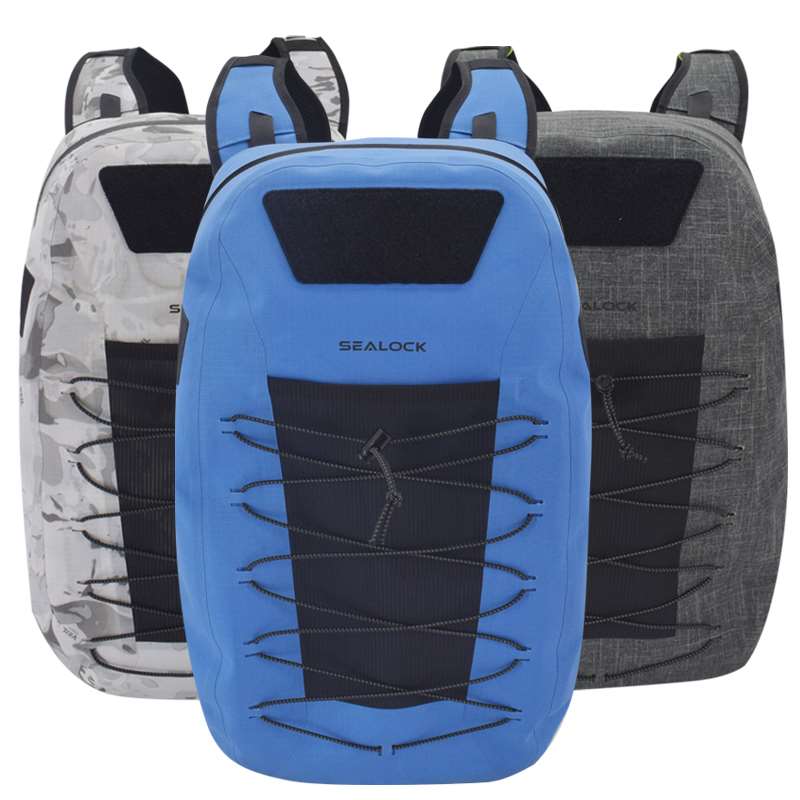
Sealock har bygget sveiset vanntett utstyr i over 20 år, med høyfrekvent sveising og egensøm som kjører side om side i Dongguan og ved vårt anlegg i Ho Chi Minh-byen, slik at kjøpere kan velge opprinnelsen som passer deres tariffposisjon uten å reforhandle spesifikasjonen. Standardvilkår er FOB Guangdong, 7–15 dager for prøvetaking, 30–45 dager for masseproduksjon, og MOQ fra 300 stykker på de fleste modeller, med IQC, IPQC og OQC sjekkpunkter som standard og SGS eller QIMA inspeksjon tilgjengelig på forespørsel. Detaljhandelskartonger, støvposer, trykte forsendelser, hangtags og kjøperspesifisert kartongmerking håndteres internt.
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.
Personvernerklæring
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик