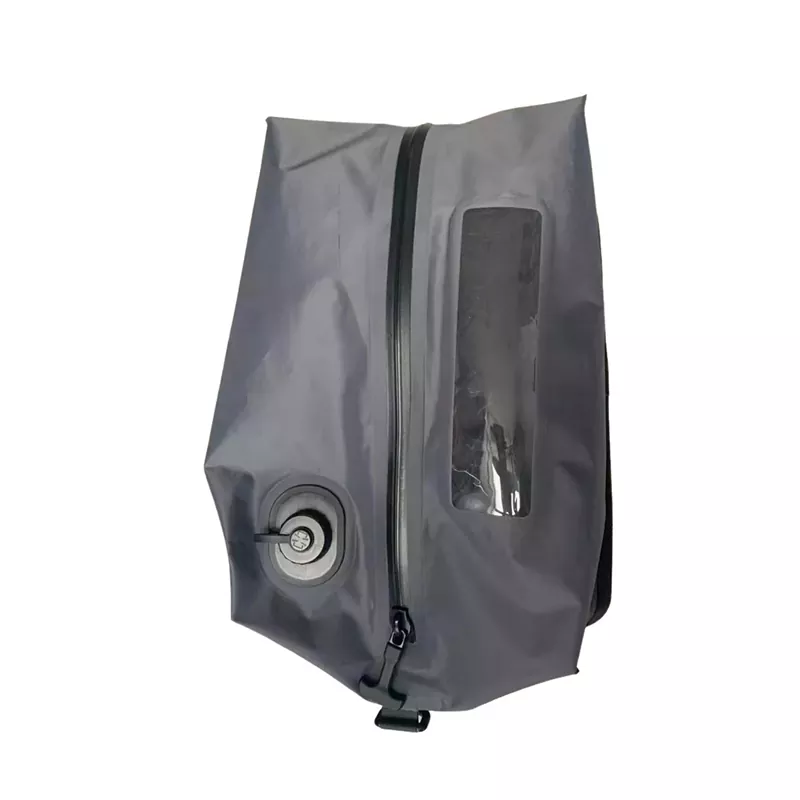
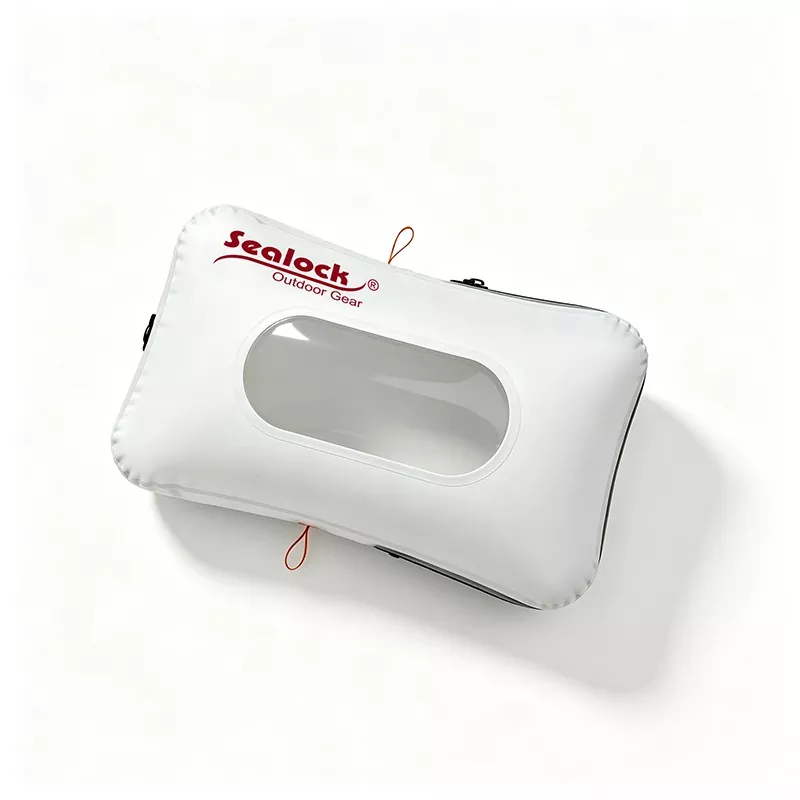
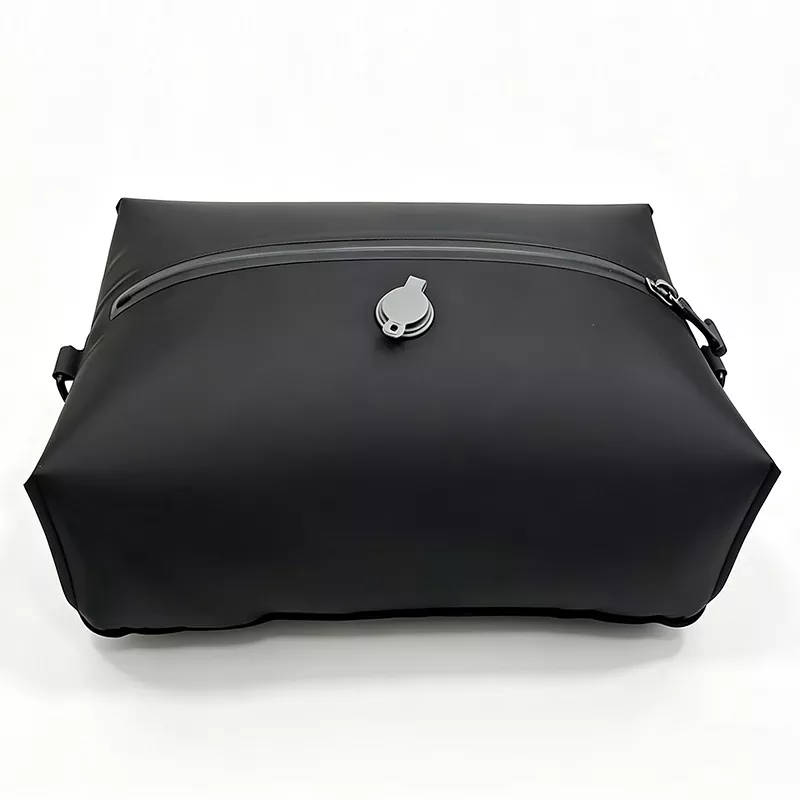
Sealock er en spesialtilpasset vakuumkompresjonsposeprodusent og OEM-leverandør. En vanntett pose må holde vann ute så lenge den er i vannet. En kompresjonspose må beholdeluftut kontinuerlig, i flere uker, mot en trykkforskjell som aldri slapper av. Luftmolekyler er langt mindre enn vanndråper og et vakuum slutter aldri å trekke, noe som gjør dette til det mest krevende tetningsproblemet i vårt sortiment. Denne veiledningen dekker hvordan disse posene faktisk er bygget - ventilen, lukkingen, pumpeintegrasjonen og inflasjonstesten som fanger opp hva ingenting annet gjør.
Ventilen er produktet
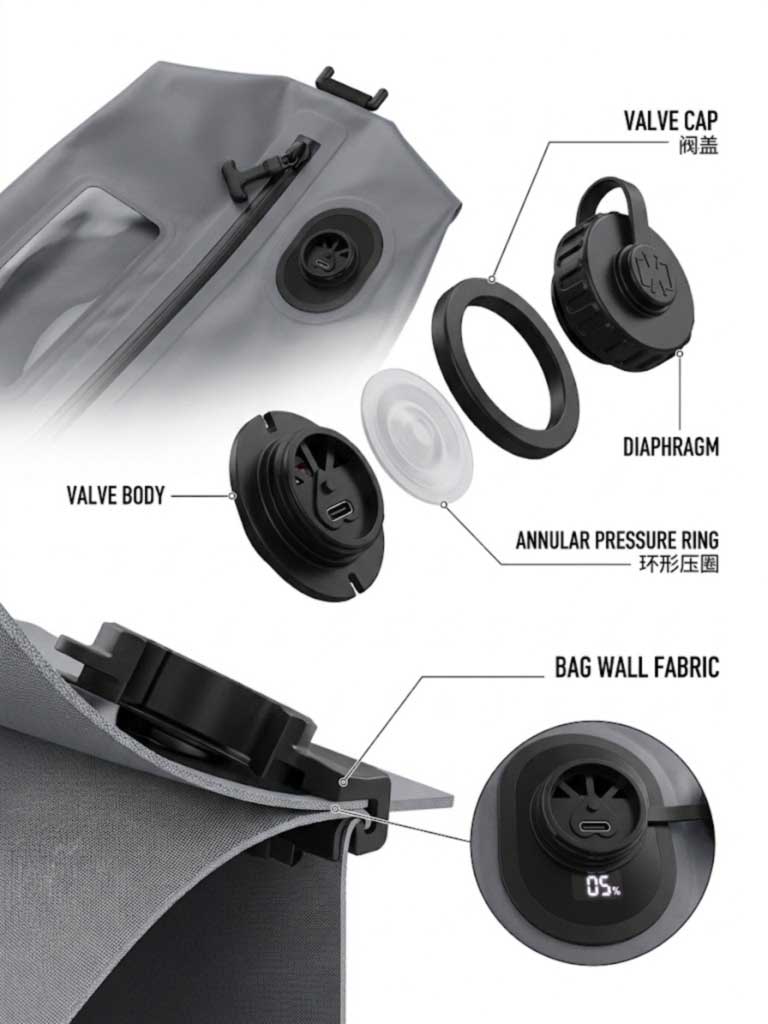
Alt annet kan være riktig og en dårlig ventil vil fortsatt miste vakuumet over natten. En enveisventilenhet på en kompresjonspose har en spesifikk anatomi, og hver del gjør en jobb:
Et indre ventilhus med en flens, sitter inne i posen, flensen griper inn i området rundt åpningen i posens vegg.
En fleksibel diafragmasom bøyer seg bort fra posen for å slippe ut luft under sug, og forsegler deretter når trykket inni er lavere enn omgivelsene utenfor. Bedre design gir diafragmaområder med varierende stivhetheller enn enhetlig fleksibilitet.
En projisert ringformet ringat mellomgulvet møtes ilineær kontakt— selve tetningslinjen, og geometrien som avgjør om et vakuum holder for en natt eller en sesong.
En ytre hette eller holderingmontert på utsiden, som klikker eller tres over det utstikkende ventilhuset ogfanger posematerialet mellom de to komponentene.
Det siste punktet er det viktigste produksjonsprinsippet: ventilen er detmekanisk fangetgjennom poseveggen samt limt til den. Ingen av dem alene er tilstrekkelig - en binding uten fangstfeller under gjentatte pumpesykluser; fangst uten bindingslekkasjer ved grensesnittet.
Kropp, diafragma, ringformet ring, hette - og poseveggen fanget mellom dem.
Bindingsregelen som bestemmer ventilpålitelighet
Liming av et stivt ventilhus til en fleksibel posevegg kan gjøres ved liming eller ved termisk liming, og det er et etablert prinsipp verdt å sette inn i spesifikasjonen din:overlegne resultater oppnås når overflatene som er bundet er av lignende materiale.
Den praktiske konsekvensen for en TPU kompresjonspose er direkte. Hvis posens indre overflate er TPU, bør ventilflensen være en kompatibel sveisbar polymer, slik at skjøten er en ekte materialsammensmelting i stedet for et klebende lag som bygger bro mellom to forskjellige plaster. En limbinding er et tredje materiale med sin egen aldringsadferd, og det er akkurat den typen fuger som overlever en fabrikktest og mislykkes i seks måneder til lagring.
Spesifiser ventilflensmaterialet ved siden av poselaminatet, ikke separat. Det er den mest nyttige linjen en kjøper kan legge til en teknisk kompresjonspose.
Feilmodusen ingen spesifiserer mot: lo
Denne fortjener mer oppmerksomhet enn den får, for produktet brukes nesten utelukkende med tekstiler. Ventildesign inkluderer skovler for å holde posemateriale og store gjenstander borte fra lufthullene - menskovler stopper ikke små partikler som kommer inn i lufthullene, der de enten blokkerer hullene eller hindrer membranen i å lukke seg ordentlig når evakueringen er fullført.
Klær, sengetøy og dun alle skur fibre. En pose fullpakket med en fleece og en dunjakke genererer nøyaktig de partiklene som vil sitte på en membranforseglingsflate. En pose som evakueres perfekt og deretter gradvis fylles på i løpet av to dager, er ofte en membran som holdes delvis åpen av en fiber, ikke en lekk søm – og det er også grunnen til at brukere rapporterer lekkasjer de ikke kan finne.
De tekniske svarene kan spesifiseres:
Et filterelementover ventilåpningen, så evakuert luft filtreres før den når membranen.
Radielle luftavvisereunder ventilsetet - finner anordnet i radiell symmetri som sveiper posemateriale, klær og sengetøy fri av luftporene under evakuering, slik at stoffet ikke trekkes hardt mot ventilen.
Et skrulokk med stoppanordningå trykke på membranen, som tilfører en mekanisk tetning uavhengig av membranens egen lukking. Vår SL-P1133 bruker en gjenget hette med en pakning av akkurat denne grunnen: når pumpen er fjernet, er tetningen ikke lenger avhengig av membranen alene.
Sveising av en elektrisk pumpe inn i et panel
En innebygd pumpe er en stiv, drevet enhet sveiset inn i en fleksibel forseglet vegg. Kravene stables opp:
Et ABS-hus med et tett grensesnitttil panelet, sveiset inn i stedet for limt på.
En nedskrudd vanntett hetteover pumpen, slik at elektronikken er forseglet når den ikke er i bruk.
Batterioppbevaring— cellen og ladeporten bor inne i et forseglet hus på et produkt som gjentatte ganger komprimeres og håndteres.
Auto-stopp kontroll, slik at motoren avslutter syklusen i stedet for å kjøre mot en forseglet pose.
Pumpesveisingen er et separat prosessvindu fra kroppssømmene, med egne parametere og egen inspeksjon — og hustetningen testes uavhengig av posens vakuumretensjon.
Vindupanelet og lukkingen
Det gjennomsiktige vindueter en sveis av ulikt materiale: klar TPU-film til et TPU-laminert stoff. Den styrende regelen er at materialet med høyere glass-overgangstemperatur må varmes opp først og lede inn i det lavere Tg; kjør den andre veien og filmen oversmelter mens laminatet aldri smelter ordentlig sammen, noe som gir et vindu som ser fint ut og delaminerer senere.
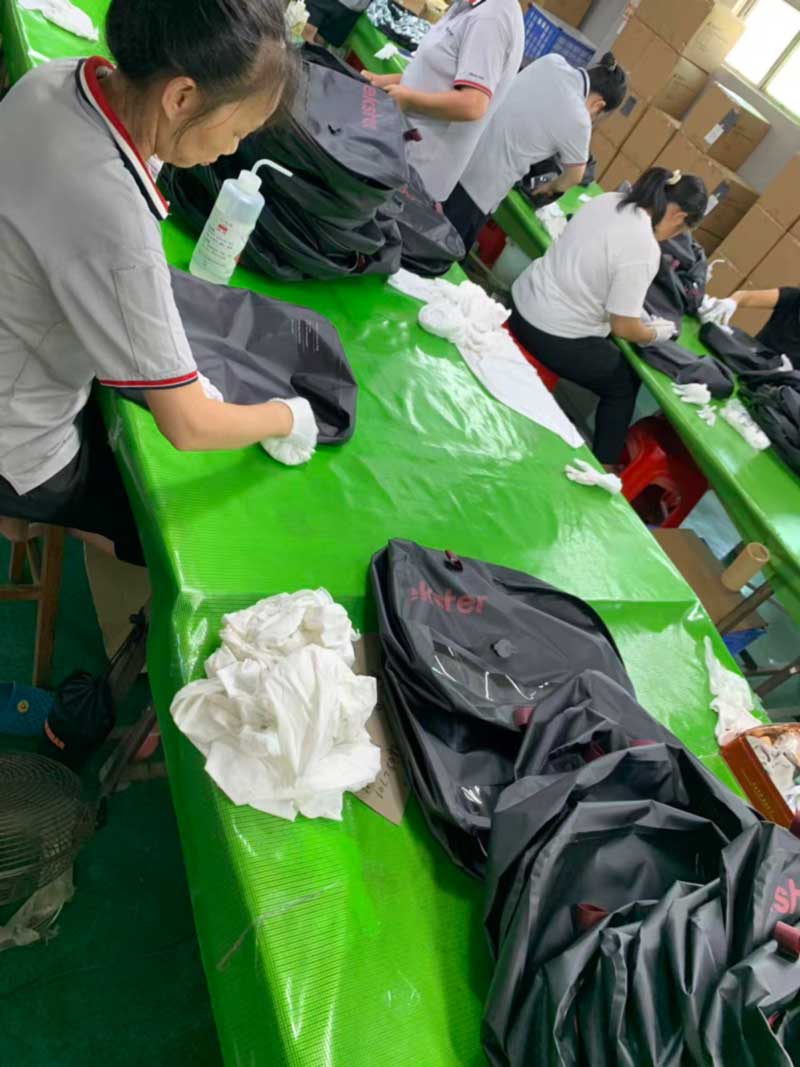
Vinduspaneler trenger også håndteringsdisiplin på gulvet. Våre monteringsstasjoner jobber ihvite hansker med rengjøringsmiddel, tørk av hver enhet før og etter vinduet og maskinvareoperasjoner - fordi olje eller støv på en klar film er både en kosmetisk defekt og en sveiseforurensning.
Nedleggelsener en forseglet vanntett glidelås i full lengde med en støpt tannkjede, sveiset til panelet. Dette er komponenten som skiller en sveiset kompresjonspose fra en konvensjonell: en pakningsforseglet glidelås er en komprimert forsegling, der en trykkpasset glidelåsstrimmel ikke er det. Kantbinding i forsterket bånd beskytter deretter omkretsen mot slitasje inne i bagasjen.
Hansker og løsemidler på hver enhet — et klart vindu viser hvert fingeravtrykk og sveiser dårlig over ett.
Produksjonssekvensen
Kutting— kroppspaneler, vindusfilm og binding kuttet til toleranse; en sveisesøm har ingen mulighet for å absorbere drift.
Vindusveising— klar film sveiset inn i karosseripanelet under forskjellige materialparametre.
Montering av ventil og pumpe— åpning formet, ventilhuset sittende og flensfestet, holdehetten i inngrep, eller pumpehuset sveiset og pakningsmontert. Hver kjører sitt eget parametersett.
Glidelås sveising— den forseglede glidelåstapen sveiset til panelet med en tomfri binding, slik at forseglingen er kontinuerlig fra stoff til glidelås.
Kroppssveising— perimetersømmer smeltet sammen ved 27,12 MHz, med testsveising og avskallingstester ved hver kjøringsstart.
Kantbinding— forsterket bånd påført omkretsen.
Rengjøring— hansketørking av vindu og maskinvare.
Inflasjonslekkasjetest— hver enhet, før pakking.
Sluttkontroll, merking og pakkingmed batchidentifikasjon.
Inflasjonstesten: Press fra innsiden
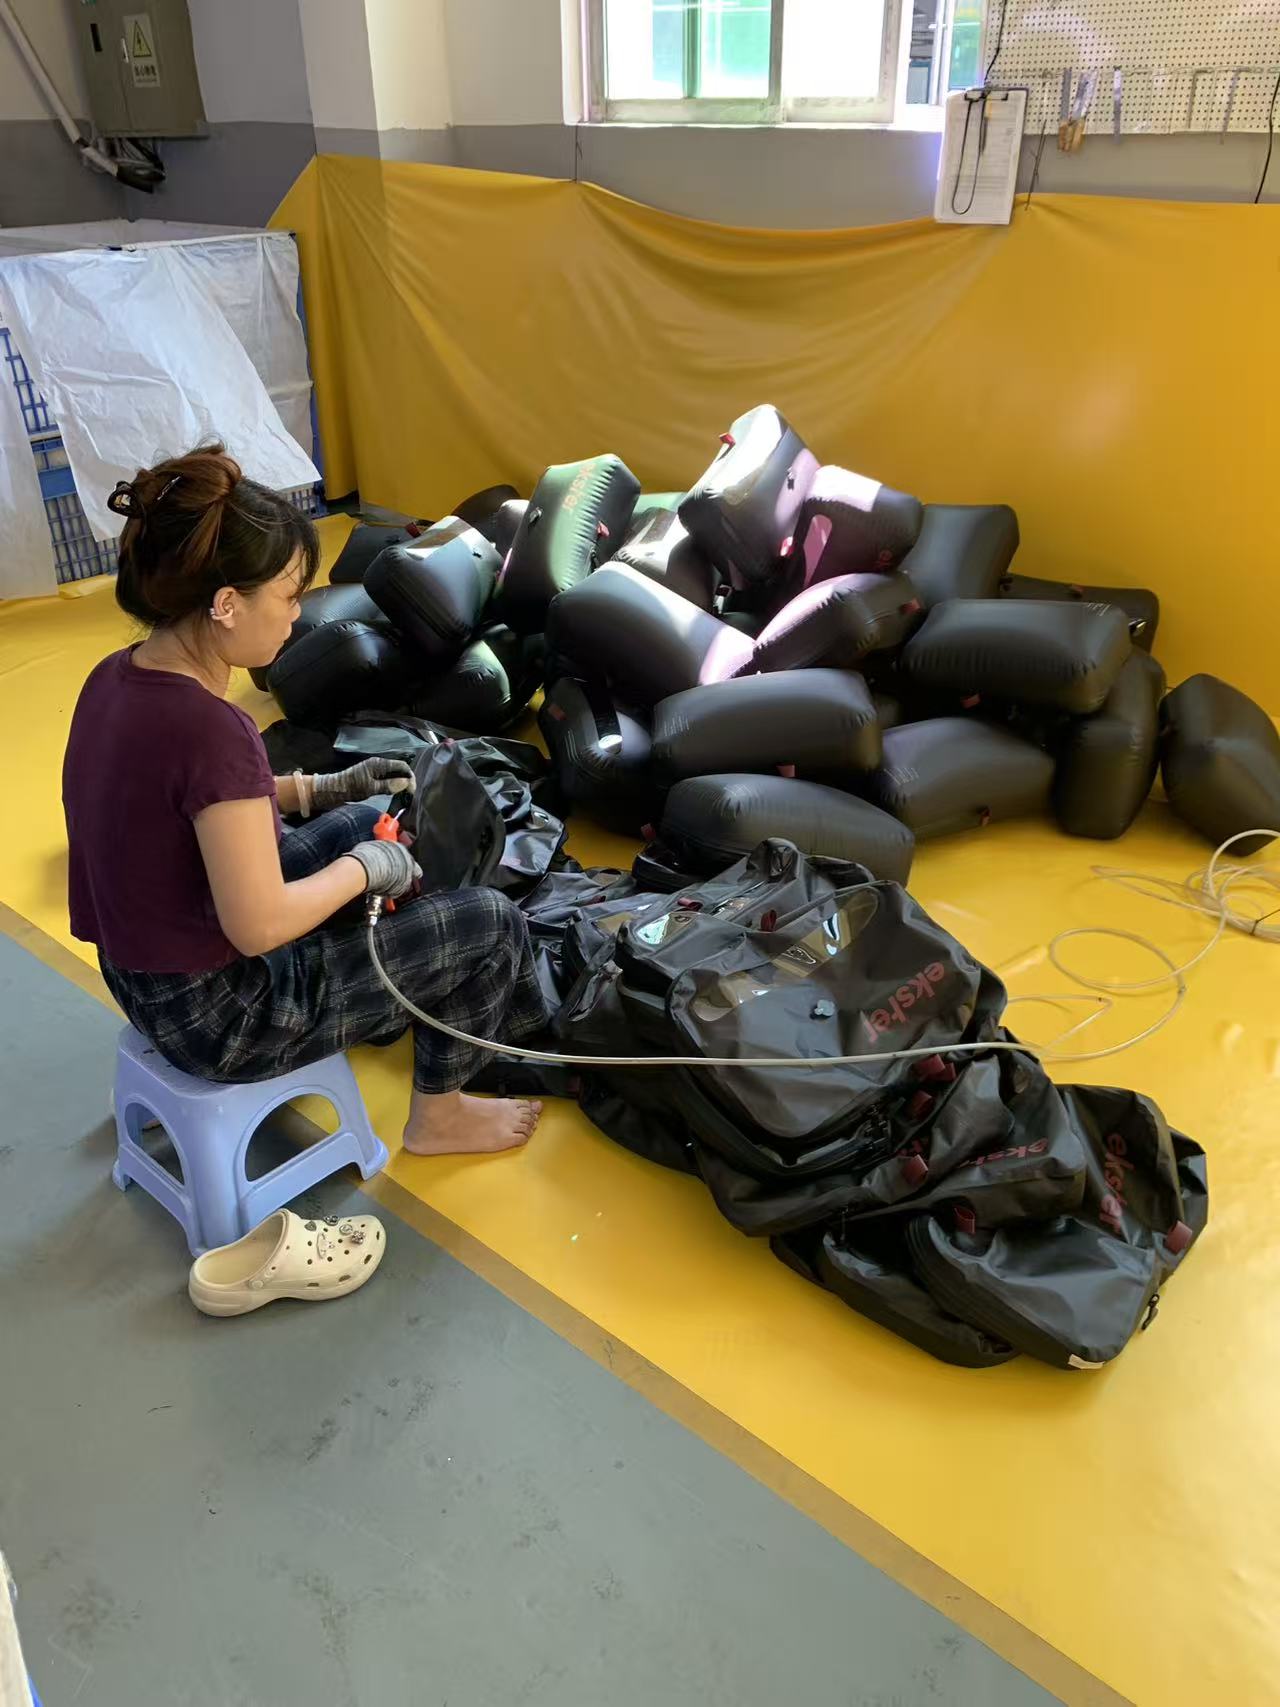
Dette er trinnet som skiller en kompresjonsposelinje fra en generell vanntett linje, og den går påhver enhet i stedet for en prøve. Hver pose blåses opp gjennom en luftpistol til kroppen er under positivt internt trykk, deretter settes til side i en batch og observeres.
Logikken er verdt å forstå, fordi den er det motsatte av vakuumtesten og fanger opp forskjellige feil.Inflasjon skyver hver søm utover fra innsiden, lasting av sveisene, ventilfanget, glidelåsgrensesnittet og vindusrammen i den retningen de er svakest. En marginal sveis som holder mot eksternt vanntrykk vil åpne seg under internt trykk. Poser som holder seg oppblåst gjennom observasjonsperioden passerer; alle som mykner trekkes og spores.
Kjør ved siden av den, kundeinspeksjonsprosedyren -utboksing, vakuumavsug, en 24-timers statisk hvile og bestemmelse av luftlekkasje— tester motsatt retning, og på dette produktet er det ikke en analog for ytelse: det er nøyaktig hva sluttbrukeren vil gjøre med posen. Mellom de to er tetningen påvist under både positivt og negativt trykk.
Hver enhet som blåses opp og holdes - internt trykk finner det ytre trykket skjuler.
Produktgrunnlaget
Bilde
Modell og spesifikasjoner
Produksjonsevne viser det
MOQ
SL-P1083 kompresjonspose med innebygd pumpe— 42×29×11 cm, 13,4L; elektrisk pumpe sveiset inn i kroppspanelet; ABS-hus med forseglet pakningsgrensesnitt; skru ned vanntett hette; USB-C, 1500 mAh, rundt 90 sykluser per lading; 4000 Pa, omtrent 15 sekunder; digital nedtelling med autostopp; sveiset klart TPU-vindu; webbing-bundne kanter; støpt D-ring på en sveiset ankerplattform.
Motordrevet enhet sveiset inn i en forseglet vegg - den mest komplekse konstruksjonen i serien
300
SL-P1133 kompresjonspose med håndpumpe— 48×29×10 cm, 13,9L;skrutette luftventil med gjenget hette og pakning; ABS ventilhus med silikonpakningsforsegling; matchet stempel håndpumpe; støpte TPU-grep; sveiset klart TPU-vindu; opptil 70 % volumreduksjon.
Mekanisk tetning uavhengig av membranen - den mest robuste ventilarkitekturen
300
SL-P1082 reisevakuumkompresjonspose— tre størrelser, 14L / 20L / 33L; TPU-laminert stoff; høyfrekvente sveisede sømmer; forseglet vanntett glidelås i full lengde; sentermontert enveisventil; IPX6; pumpefri håndkompresjon.
Ventilintegrasjon i tre størrelser på delt verktøylogikk
500
Ventilarkitektur, filter- og deflektortilførsel, pumpetype, vinduspanel, glidelås, kantbinding, opphengsutstyr, størrelser, fargevalg og merkevare kan spesifiseres per bestilling, eller en pose kan utvikles fra en skisse.
Kvalitetskontroll
Kvaliteten er inngjerdet i tre nivåer.IQCdekker innkommende TPU-laminat for beleggtykkelse, vedheft og sveisbarhet, plussventilenheter, membraner, pakninger, pumpeenheter, batterier, forseglede glidelåser og bindebåndmot signert standard, med fargeforskjell og fasthet.IPQCdekker skjæretoleranse, vindusveiseparametere, ventilseter og oppfanging, pumpehustetning, glidelåssveisekontinuitet og perimetersveiseintegritet, med avskallingstester på prøvesveiser ved hver kjøringsstart.OQCdekker ISO 2859 AQL prøvetaking, vakuumretensjonstesting og gullprøvesammenligning, med SGS- eller QIMA-inspeksjon tilgjengelig.
Mellom dem sitter de to retningstestene:100 % inflasjonslekkasjetestingunder positivt internt press, og kundens inspeksjonsprosedyre avutboksing, vakuumavsug, en 24-timers statisk hvile og bestemmelse av luftlekkasjeunder undertrykk. Laboratoriet kjører i tillegg sveisebinding og avrivningsstyrke, glidelåsutmattingssyklus, ventilsykling, pumpesyklus og batteriladingssyklustesting, pumpehustetningstesting, punkterings- og rivemotstand, strekk og sprengning, vindusbøyning og klarhet, slitasje og fargeekthet.
FAQ: Produksjon av kompresjonspose
Spørsmål: Hvorfor mister kompresjonsposer vakuum når sømmene ser fine ut? A: Ofte er det diafragma i stedet for en søm. Fibrene som avgis av klær og sengetøy kan komme inn i ventilens lufthull og holde membranen delvis åpen, slik at posen etterfylles sakte - og det er grunnen til at brukere rapporterer lekkasjer de ikke kan finne. Et filterelement, radielle luftdeflektorer og en skrukork tar alt opp.
Spørsmål: Hvordan er ventilen festet til posen? A: Ved mekanisk fangst og sammenbinding - poseveggen er fanget mellom en indre ventilhusflens og en ytre holdehette, og flensen er festet til veggen. Liming alene skreller under gjentatte pumpesykluser; fange alene lekkasjer ved grensesnittet.
Spørsmål: Hvilket materiale skal ventilen være? A: Kompatibel med posens indre overflate. Bindinger mellom lignende materialer er vesentlig mer pålitelige enn limskjøter mellom ulik plast, så på en TPU-pose bør ventilflensen være en kompatibel sveisbar polymer. Spesifiser det ved siden av laminatet.
Spørsmål: Hvorfor blåse opp posene i stedet for å vakuumteste dem? A: Fordi de to finner forskjellige feil. Oppblåsing belaster hver søm, ventilfanget, glidelåsgrensesnittet og vindusrammen utover fra innsiden - retningen de er svakest. Vi inflasjonstester hver enhet, og vakuumtester også med 24-timers hold.
Spørsmål: Er en innebygd pumpe vanskeligere å produsere? A: Betydelig. En drevet enhet sveiset inn i en fleksibel forseglet vegg trenger sine egne sveiseparametere, et pakningstilt ABS-hus, en nedskrudd vanntett hette og uavhengig testing av hustetningen, motorsykkelens levetid og batteriladesyklusen.
Spørsmål: Hva er MOQ og ledetider? A: Fra 300 stykker på pumpemodellene og 500 på reisesettet i tre størrelser, med prøver innen 7–15 dager og produksjon 30–45 dager etter godkjenning.
Snakk med fabrikken
For å sette en tilpasset vakuumkompresjonspose i produksjon, kontakt Sealock påinfo@sealock.com.hkeller +86-769-82009361. Over tjue år med høyfrekvent sveising og industrisøm under ett tak, ventil- og pumpeintegrering, 100 % inflasjonslekkasjetesting, dobbel Kina–Vietnam-produksjon og en full kundeinspeksjonsprosedyre på hver forsendelse.
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.
Personvernerklæring
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик