Sealock er en vanntett poseprodusent og OEM-leverandør som driver høyfrekvent sveising og industrisøm under ett tak. Kjøpere ber oss rutinemessig velge side — er dette en sveiset veske eller en sydd veske? Det er feil spørsmål, og svaret overrasker folk:nesten alle gode vanntette poser er begge deler.Skallet er sveiset fordi sveisetetninger. Selen, lastepunktene og den innvendige strukturen er sydd fordi søm bærer. En fabrikk som bare kan gjøre en av disse, vil kompromittere halvparten den ikke kan gjøre. Denne veiledningen forklarer hvordan hver sammenføyning faktisk fungerer, hva hver enkelt ikke kan gjøre, og hvordan du leser en leverandørs byggekrav.
Tre måter å sammenføye belagt stoff
Det er bare tre mekaniske alternativer for å skjøte belagt stoff til en vanntett søm:
Sying, etterfulgt av sømtape.Paneler sys sammen og stinglinjen er dekket med vanntett tape. Kjent, fleksibel og avhengig av tapens lim.
Liming.Brukes til belegg som ikke kan sveises — visse gummibaserte belegg kan bare limes eller sys. Den er arbeidskrevende og involverer flyktige løsningsmidler, og derfor har den i stor grad gått bort fra regulert vestlig produksjon.
Sveising (varmeforsegling).Selve beleggene smeltes og smeltes. Fire metoder er i bruk - radiofrekvens, varmluft, hot wedge og ultralyd - hver med forskjellig geometri og verktøyimplikasjoner.
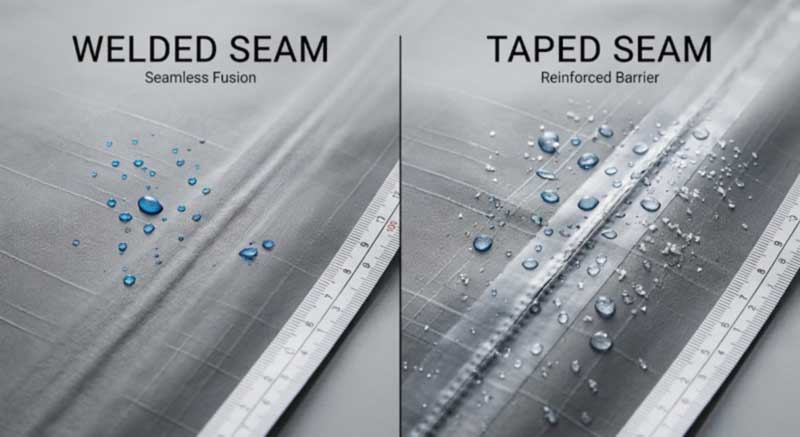
To måter å lukke en søm - en smelter sammen materialet, en dekker hullene.
Hva sveising kan den syingen ikke
Høyfrekvent sveising ved 27,12 MHz setter det belagte stoffet i et vekslende elektrisk felt. Polare molekyler i belegget vibrerer og genererer varmeinnimaterialet, og de parrende overflatene smelter og smelter sammen under trykk til en enkelt masse. Resultatet er en søm som er en del av stoffet i stedet for festet til det.
Ytelsesforskjellen er målbar snarere enn retorisk:RF-sveisede sømmer tåler opptil dobbelt så mye belastning som sydde og teipede sømmer.
Og det er en feilmekanisme verdt å forstå, dokumentert i trykkbeholderapplikasjoner:nålehull utvides i dimensjon under trykk.En sydd søm som er vanntett i hvile åpner seg når posen er nedsenket, komprimert eller lastet. Det er nettopp derfor en tørrpose skjøvet under vann oppfører seg annerledes enn den samme posen i regnet, og derfor er sveiset konstruksjon det eneste ærlige grunnlaget for et nedsenkingskrav.
Hva sveising ikke kan gjøre
Dette er den delen de fleste fabrikkmarkedsføring utelater, og det er grunnen til at et sveiseverksted sliter med komplekse produkter.
Sveising ønsker flatt.RF-sveising bruker en flat bunnplate, så den er best ved flate sømmer. Tredimensjonale dyser, konturerte bunnplater og vakuumfeste finnes alle, men de er dyre - noe som begrenser hvilke former som er økonomiske.
Sveising er mindre tilgivende i design.Som Filson sa det etter å ha flyttet inn i sveiset konstruksjon: når du syr, kan panelstørrelsene enkelt justeres og sømmer startes og stoppes hvor som helst; sveising kommer med utstyrsbegrensninger, og å designe for den sterkeste sveisesømmen tok virkelig læring. Herschel beskrev den samme opplevelsen av å få riktige former.
Ikke alle belegg kan sveises.Sveising trenger polar termoplast - PVC, TPU, polyuretaner, polyamider. Noen gummibaserte belegg kan bare limes eller sys, og ikke-polar plast kan ikke RF-sveises i det hele tatt.
Sveising er dårlig på bærende skjøter.Et sveiset stroppanker kan flasse under vedvarende skjæring. Å sy sprer den samme kraften over et sammensydd fotavtrykk.
Utstyret er en reell barriere.Moderne RF-sveisemaskiner koster oppover $80 000 hver, før de dør. Det er grunnen til at kapasiteten er konsentrert til spesialistfabrikker - og hvorfor ni linjer er et meningsfylt tall i stedet for et markedsføringsnummer.
Hva syingen ikke kan gjøre - og regelen som følger
Sy perforeringer. Det er hele begrensningen, og den har en absolutt konsekvens som styrer hvordan et hybridprodukt må bygges:
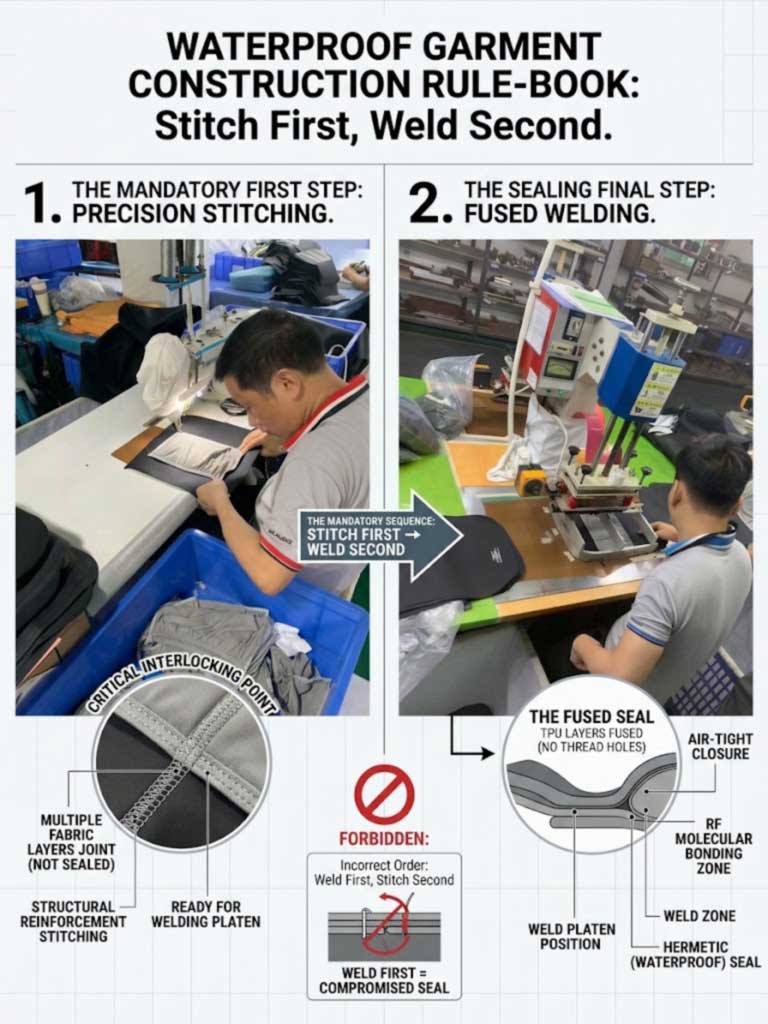
Sying må aldri finne sted etter sveising, fordi sømmen perforerer den ferdige sømmen og gjør den gjennomtrengelig for vann.Dette er ikke en preferanse; det er en regel etablert i sømkonstruksjonslitteraturen. Det dikterer hele produksjonssekvensen til en vanntett veske: hvert sammensydde lastepunkt - seleankre, D-ringlapper, trekkhåndtak, utvendige lommer - må brukes på flatpanelerførst, slik at det perforerte fotavtrykket havner under den sveisede huden. Der struktursøm må forbli eksponert på et tungt produkt, forsegles den indre omkretsen med varmluftstape som en separat kontrollert prosess.
En fabrikk som behandler søm som et avslutningstrinn i stedet for et første trinn, vil produsere en pose som lekker på sine sterkeste punkter.
Sy først, sveis etter det - rekkefølgen er ikke preferanse, det er regelen.
Industrien bruker allerede både - og mer enn én sveisemetode
Det sterkeste beviset på at dette ikke er et enten/eller er det seriøse merker faktisk gjør.Patagonia og SealLine bruker både RF og termisk sveisingi de samme produktlinjene, valgt etter geometri: RF er enkelt, men har designbegrensninger, så det blir brukt til lappsveising på store flate områder, med andre metoder som håndterer det RF ikke kan nå.
De fire sveisemetodene løser hvert sitt problem:
Metode
Styrke
Begrensning
Radiofrekvens (HF)
Molekylær binding, svært repeterbar, utmerket på flate sømmer og flekker
Rask, håndterer tredimensjonale mønstre, trenger ingen dyser eller verktøy
Konsistens er operatør- og parameteravhengig
Varm kile
Kontinuerlige lange sømmer
Varmefall ved sømstart; forurensningsfølsomhet
Ultralyd
Samme prinsipp som RF med en annen energikilde
Materiale- og tykkelsesgrenser
Den ærlige delen: Ikke alt trenger sveising
En leverandør som forteller deg sveising er alltid svaret er å selge, ikke å gi råd. Det er et genuint hierarki av sømkonstruksjon, og riktig nivå avhenger av eksponering:
Kritisk søm— kun høyeksponerte sømmer forseglet. Fin i lett regn, svikter ved vedvarende regnskyll eller kraftig sprut.
Fullt tapet— hver søm forseglet med tape over sømmen. Dette er den seriøse standarden for regneksponerte produkter, og for mange bruksområder når den det praktiske taket på hva forholdene faktisk krever.
Sveiset— søm eliminert fra barrieren. Den høyeste beskyttelsen, til en kostnadspremie, og den eneste konstruksjonen som overlever gjentatt nedsenking og trykk.
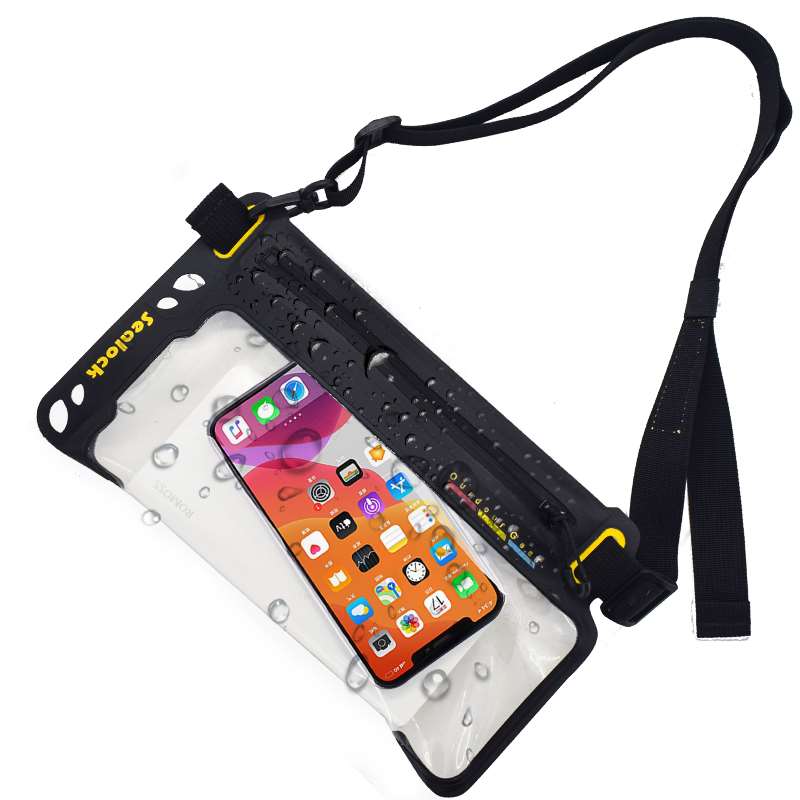
Skillet som betyr noe kommersielt: For produkter som møter regn og spray, er fullt tapet konstruksjon ofte tilstrekkelig og billigere. For produkter som blirnedsenket— tørre poser, kajakkpakker, telefonposer, alt som selges med IPX-klassifisering — sveising er ikke en oppgradering, det er kravet. Vi bygger begge deler, og vi forteller deg hvilken produktet ditt faktisk trenger.
Hvordan lese et byggekrav
Sømkonstruksjon er der markedsføringskopien er vagest, så noen få nøyaktige kontroller er verdt å gjøre:
Se etter den nøyaktige setningen."Fullt tapede sømmer" eller "helt sømforseglede" betyr hver søm."Søm forseglet" eller "søm teipet" uten "helt" kan bety kun kritisk søm— og «helt søm forseglet på kritiske punkter» er kritisk søm med forsiktig formulering.
Spør hvilke deler som er sveiset og hvilke som er sydd.En fabrikk som virkelig gjør begge deler kan svare umiddelbart og spesifikt. En som ikke kan er å beskrive andres produksjon.
Spør om rekkefølge.Hvis belastningspunkter sys etter at skallet er sveiset, er barrieren kompromittert. Svaret bør være at struktursøm går foran sveising.
Spør hva som skjer med synlige strukturelle sømmer.Varmluftstape på innsiden av omkretsen, kjøres som en kontrollert prosess med egne parametere.
Be om skrelletester.Sveisestyrken bør verifiseres med avskallingstester på prøvesveiser ved starten av hver produksjonskjøring, ikke antatt ut fra utseende.
Hvordan Sealock kjører begge
Sveiseevnen vår er den delen kjøpere vet om: ni høyfrekvente sveiselinjer på 27,12 MHz i et 12 000 m² Dongguan-anlegg med 400+ ansatte, rundt 100 000 enheter i måneden, pluss to fabrikker i Ho Chi Minh-byen. Sveisesykluser kjører i en fast sekvens - posisjon, klem under pneumatisk trykk, energiser for en innstilt opphold, sikring,avkjøles under trykk, slipp deretter og inspiser — med avskallingstester ved hver kjøringsstart. Avkjølingstrinnet er det som blir forhastet andre steder, og å forhaste det gir en kald sveis som ser ferdig ut og skreller senere.
Den delen kjøperne ofte ikke vet er at vårindustriell syoperasjon kjører på samme standard, og på mange produkter står det for flere operasjoner enn sveising gjør. Dette inkluderer forsterkning av boks-X og stang-takk ved belastningspunkter, bundet nylon- eller polyestertråd ved Tex 40 eller tyngre, kilepunktsnåler som deler garnene av belagt stoff i stedet for å kutte overdimensjonerte hull, digital trådspenningskontroll og varmluftsømforsegling der strukturelle sømmer forblir synlige.
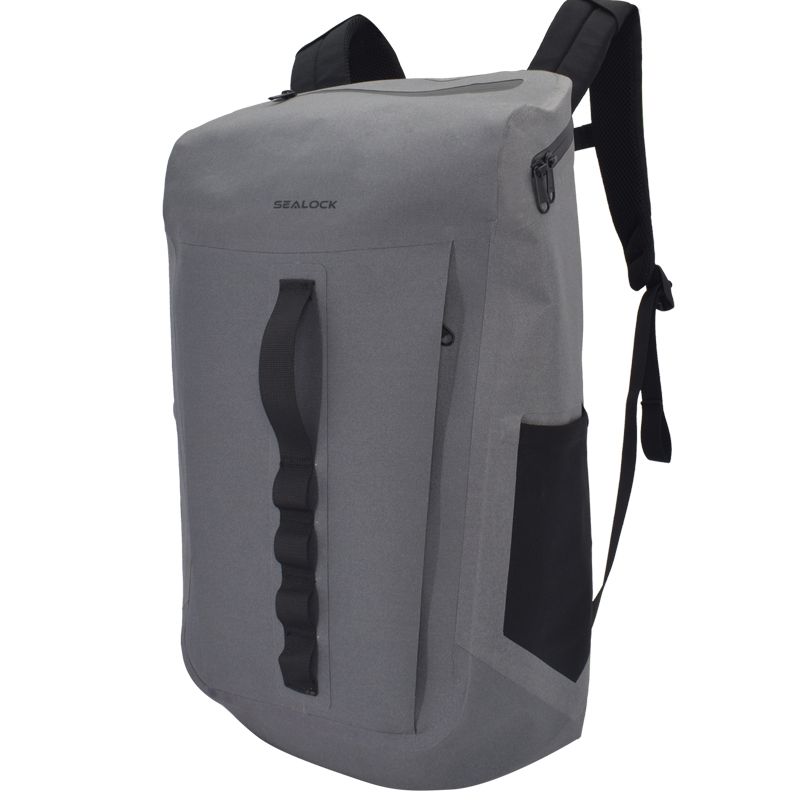
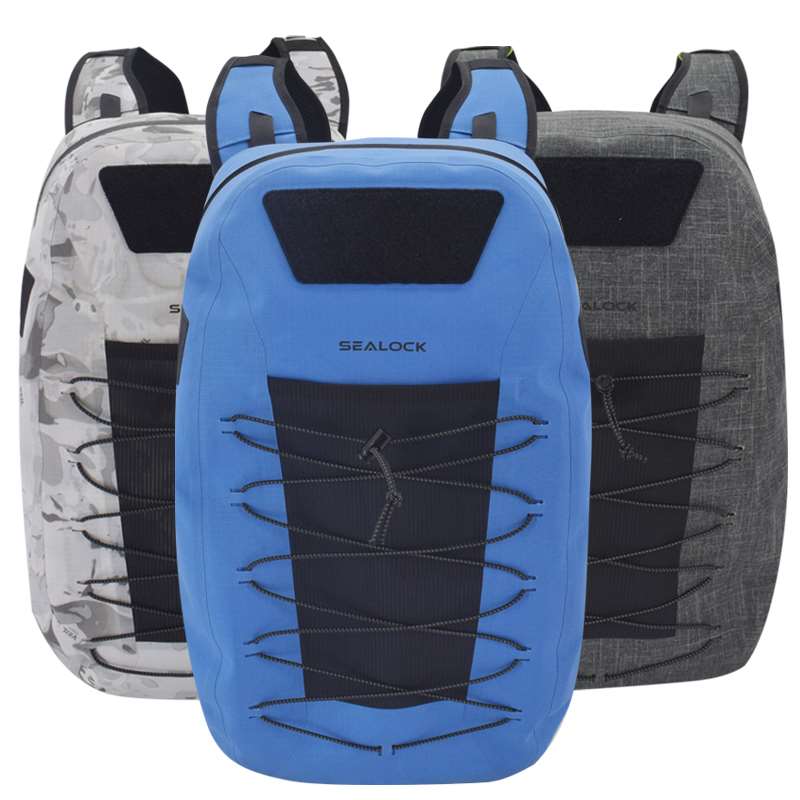
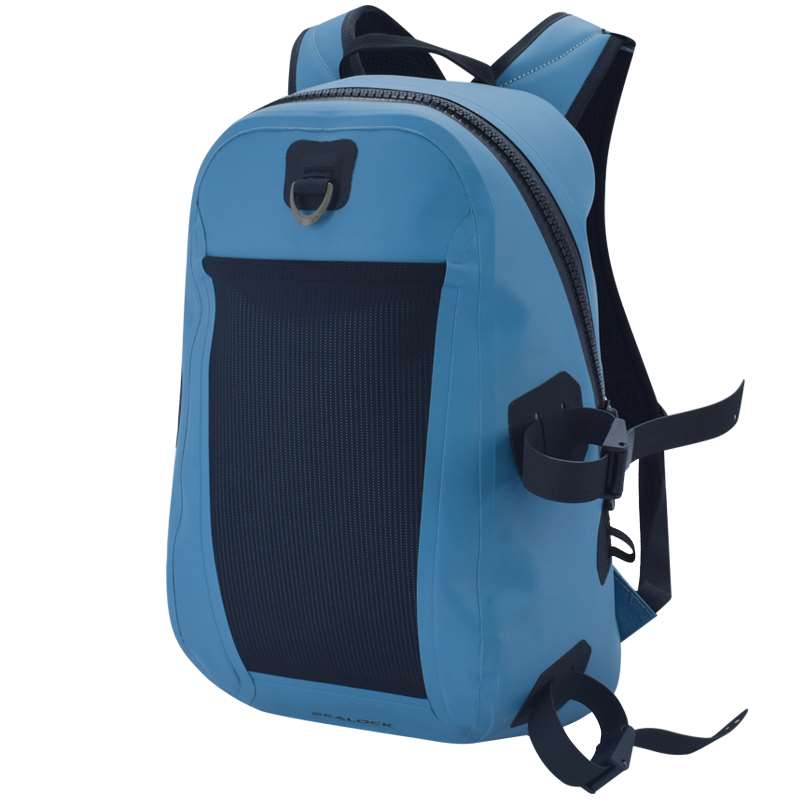
Begge disipliner i ett bygg er det som gjør et hybridprodukt mulig – og hver ryggsekk, slynge, midjepakke og fluefiskesekk vi bygger er et hybridprodukt.
Sveiset forseglet rom; sydd polstret bakpanel, stroppsystem og maskinvare
300
Verifiserer begge konstruksjonene
Kvaliteten er inngjerdet i tre nivåer.IQCsjekker innkommende belagt stoff for beleggtykkelse, vedheft og sveisbarhet, sammen med tråd, webbing, skum og maskinvare mot den signerte standarden.IPQCkjører på begge linjer: avskallingstester på prøvesveiser ved starten av hver kjøring, sveisebredde og hjørneintegritet på sveisesiden; stingtetthet, nåletilstand, trådspenning og bar-tack eller box-X-utførelse på sysiden.OQCdekker ISO 2859 AQL prøvetaking, reell vann-nedsenkning batch testing og gull-prøve sammenligning, med SGS eller QIMA inspeksjon tilgjengelig.
Sealock utfører også strengt den komplette kundeinspeksjonsprosedyren på ferdige varer:utboksing, vakuumavsug, en 24-timers statisk hvile og bestemmelse av luftlekkasje– et nålhull som passerer en kort dunk, blør fortsatt vakuum over en hel dag. Laboratorieprogrammet dekker begge disipliner: sveisebinding og avrivningsstyrke på forseglet side, sømstyrke og en 1500+ syklusbelastningstest med rykkbelastning på ankere på sydd side, pluss slitasje, riv, strekk, saltspray, UV, fargeekthet og fargeforskjell.
FAQ: Sveiset og sydd konstruksjon
Spørsmål: Er en sveiset veske alltid bedre enn en sydd? A: For nedsenking, ja – sveiset er den eneste konstruksjonen som støtter påstanden, og sveisede sømmer håndterer opptil dobbelt så mye belastning som sydde og tapede. For regn- og sprøyteeksponering når fullt teipede konstruksjoner ofte det praktiske taket for hva forholdene krever, til lavere kostnad. Det riktige svaret avhenger av produktets eksponering.
Spørsmål: Hvorfor kan du ikke bare sveise alt? A: Fordi sveising ønsker flat geometri og ikke holder godt på bærende skjøter. RF-sveising bruker en flat bunnplate; tredimensjonale dyser finnes, men er dyre. Og et sveiset stroppanker kan flasse under vedvarende skjæring der et sammensydd fotavtrykk sprer kraften.
Spørsmål: Ødelegger ikke sying vanntettingen? A: Bare hvis det er gjort i feil rekkefølge. Søm må aldri følge sveising, fordi det perforerer den ferdige sømmen. Strukturelle sømmer går først på flatpaneler og ender opp under den sveisede huden; der den forblir eksponert, er den innvendige omkretsen forseglet med varmluftstape.
Spørsmål: Hvorfor betyr nålehull mer på en nedsenket pose enn i regnet? A: Fordi nålehull utvider seg under trykk. En sydd søm kan være vanntett i hvile og åpne seg når posen er skjøvet under vann eller lastet.
Spørsmål: Hvordan vet jeg om en leverandør virkelig har begge muligheter? A: Spør hvilke spesifikke deler som er sveiset og hvilke som er sydd, hva produksjonssekvensen er, og hva som skjer med synlige strukturelle sømmer. En fabrikk som gjør både svar umiddelbart og i detalj; et handelskontor kan ikke.
Spørsmål: Hva gjør Sealock? A: Begge, internt, på samme standard - ni høyfrekvente sveiselinjer og en full industriell syoperasjon. På de fleste av produktene våre er de sydde operasjonene flere enn de sveisede, og begge inspiseres på hver kjøring.
Snakk med fabrikken
For å diskutere hvilken konstruksjon produktet ditt faktisk trenger – sveiset, sydd og teipet eller hybriden de fleste produktene krever – kontakt Sealock påinfo@sealock.com.hkeller +86-769-82009361. Over tjue år med høyfrekvent sveising og industrisøm under ett tak, ni sveiselinjer, dobbel Kina–Vietnam-produksjon og en full kundeinspeksjonsprosedyre på hver forsendelse.
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler.
Personvernerklæring
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик